
Stahl Oberflächenbehandlung: Verfahren im Überblick
Ob Spannmittel, Montagevorrichtungen oder Präzisionsteile für den Maschinenbau – unbehandelter Stahl rostet, verschleißt und verliert mit der Zeit seine Passgenauigkeit. Die richtige Stahl Oberflächenbehandlung schützt Bauteile nicht nur vor Korrosion, sondern erhöht auch Härte, Verschleißfestigkeit und Optik von Werkstücken, die täglich hohen mechanischen und chemischen Belastungen ausgesetzt sind. In diesem Ratgeber zeigen wir, welche Verfahren zur Oberflächenveredelung von Stahl zur Verfügung stehen, wie sie sich voneinander unterscheiden und für welchen Einsatzzweck sie jeweils geeignet sind – von der Vorbehandlung über galvanische und thermochemische Verfahren bis zur Pulverbeschichtung. Am Ende wissen Sie, welches Verfahren zu Ihrem Bauteil passt und worauf es bei der Normung nach DIN EN ISO 12944-2 ankommt.
Inhaltsverzeichnis
- Behandelte Stahlteile sicher halten
- Warum ist die Oberflächenbehandlung von Stahl so wichtig?
- Vorbehandlung: Die Basis jeder Oberflächenveredelung
- Die wichtigsten Verfahren der Stahl Oberflächenbehandlung im Vergleich
- Vergleichstabelle: Verfahren, Schichtdicke und Korrosionsschutz
- Normen und Qualitätssicherung bei der Oberflächenbehandlung
- Stahl Oberflächenbehandlung im Vorrichtungsbau
- Welches Verfahren passt zu Ihrem Bauteil? Entscheidungshilfe
- Nachhaltigkeit und Edelstahl: Gibt es Alternativen zur klassischen Beschichtung?
- Häufig gestellte Fragen zur Stahl Oberflächenbehandlung
- Ähnliche Beiträge
Warum ist die Oberflächenbehandlung von Stahl so wichtig?
Unlegierter und niedriglegierter Stahl bietet hervorragende mechanische Eigenschaften, ist aber ohne Schutz anfällig für Korrosion, sobald Feuchtigkeit, Kühlschmierstoffe oder aggressive Medien auf die Oberfläche einwirken. Eine durchdachte Stahl Oberflächenbehandlung verfolgt in der Praxis meist drei Ziele gleichzeitig:
- Korrosionsschutz: Eine Schutzschicht verhindert, dass Sauerstoff und Feuchtigkeit direkt auf das Grundmaterial einwirken.
- Verschleiß- und Härteschutz: Thermochemische Verfahren erhöhen die Randschichthärte und verlängern die Standzeit stark beanspruchter Bauteile wie Führungen, Wellen oder Spannelemente.
- Optik und Funktion: Beschichtungen verbessern Lackhaftung, elektrische Isolierung oder schlicht das äußere Erscheinungsbild von Serienbauteilen.
Gerade im Vorrichtungsbau und in der CNC-Fertigung sind Bauteile ständig Spänen, Kühlschmierstoffen und mechanischer Reibung ausgesetzt – ein Grund, warum die Wahl der passenden Oberflächenbehandlung dort besonders sorgfältig erfolgen sollte.
Wird die Oberflächenbehandlung vernachlässigt, zeigen sich die Folgen meist erst nach Monaten im Dauereinsatz: Flugrost an Kanten und Bohrungen, erste Lochkorrosion unter stehender Kühlschmierstoffemulsion oder spürbares Spiel an Führungsflächen, die durch abrasiven Verschleiß an Maß verloren haben. Eine frühzeitig geplante Schutzschicht ist dabei fast immer günstiger als ein späterer Austausch oder eine aufwendige Nachbearbeitung des Bauteils.
Vorbehandlung: Die Basis jeder Oberflächenveredelung
Bevor eine Beschichtung oder Konversionsschicht aufgebracht wird, muss die Stahloberfläche frei von Fett, Zunder und Oxidschichten sein. Nur so entsteht eine gleichmäßige, dauerhaft haftende Schicht. Zu den gängigen Vorbehandlungsschritten zählen:
- Entfetten: Chemische Reinigung von Ölen und Fetten aus der mechanischen Bearbeitung.
- Beizen: Chemisches Entfernen von Zunder und Oxidschichten, häufig nach dem Schweißen oder Glühen.
- Strahlen: Sand-, Glasperlen- oder Korundstrahlen reinigt und rauht die Oberfläche auf, was die Haftung nachfolgender Schichten deutlich verbessert.
Für die Qualität der Vorbereitung ist die DIN EN ISO 8501-3 maßgeblich: Sie definiert Vorbereitungsgrade für Stahloberflächen, insbesondere im Bereich von Schweißnähten und Oberflächenfehlern, bevor eine Beschichtung aufgetragen wird.
Die wichtigsten Verfahren der Stahl Oberflächenbehandlung im Vergleich
Feuerverzinken und galvanisches Verzinken
Beim Feuerverzinken wird das Bauteil in eine rund 450 °C heiße Zinkschmelze getaucht. Es entsteht eine vergleichsweise dicke Zinkschicht, die auch Kanten, Schweißnähte und Hohlräume zuverlässig schützt – ideal für Stahlkonstruktionen im Außenbereich. Beim galvanischen Verzinken wird Zink elektrolytisch in einer dünneren, sehr gleichmäßigen Schicht aufgetragen. Dieses Verfahren eignet sich besonders für maßhaltige Kleinteile, bei denen enge Toleranzen erhalten bleiben müssen.
Brünieren
Brünieren erzeugt durch ein alkalisches Bad eine dünne, schwarze Magnetit-Konversionsschicht, ohne dass Material aufgetragen wird – die Maße des Bauteils bleiben also unverändert. In Kombination mit Öl bietet Brünieren einen moderaten Korrosionsschutz, der vor allem für Innenanwendungen mit geringer Feuchtebelastung ausreicht. Für dauerhaften Außenschutz ist das Verfahren dagegen weniger geeignet.
Phosphatieren
Phosphatieren erzeugt eine feinkristalline Metallphosphatschicht auf der Stahloberfläche. Sie dient meist als Haftgrund für eine nachfolgende Lackierung oder Pulverbeschichtung und kann beim Kaltumformen zusätzlich als Schmierstoffträger fungieren.
Nitrieren und Härten
Beim Nitrieren diffundiert Stickstoff bei etwa 500–550 °C in die Randschicht des Stahls. Da diese Temperatur unterhalb des Härtebereichs klassischer Wärmebehandlungen liegt, entsteht kaum Bauteilverzug. Das Ergebnis ist eine harte, verschleißfeste Randschicht, die zugleich die Dauerfestigkeit erhöht – ein Verfahren, das sich besonders für Wellen, Führungen und Spannelemente mit hoher mechanischer Beanspruchung eignet.
Pulverbeschichtung und Nasslackierung
Pulverbeschichtung wird elektrostatisch aufgetragen und anschließend im Ofen eingebrannt. Mit Schichtdicken von etwa 60–120 µm ist sie lösungsmittelfrei, sehr schlag- und kratzfest und daher für stark beanspruchte Maschinenbauteile beliebt. Nasslackierung erzeugt im Vergleich meist dünnere Schichten, erlaubt aber einen höheren Glanzgrad und feinere Farbabstufungen – bei insgesamt geringerer mechanischer Widerstandsfähigkeit.
Hinweis: Eloxieren ist ausschließlich für Aluminium geeignet. Für Stahl und Edelstahl kommen stattdessen Verfahren wie Verzinken, Brünieren, Phosphatieren oder Beschichten zum Einsatz.
Vergleichstabelle: Verfahren, Schichtdicke und Korrosionsschutz
| Verfahren | Typische Schichtdicke | Korrosionsschutz | Typischer Einsatz |
|---|---|---|---|
| Feuerverzinken | 45–150 µm | sehr hoch (Außenbereich) | Stahlkonstruktionen, Geländer, Masten |
| Galvanisches Verzinken | 5–25 µm | mittel | maßhaltige Kleinteile, Normteile |
| Brünieren | < 1 µm | gering bis moderat | Werkzeuge, Innenanwendungen |
| Phosphatieren | 1–10 µm | gering (als Haftgrund) | Lack-/Pulvervorbehandlung |
| Nitrieren | 0,1–0,6 mm Randschicht | mittel, + Verschleißschutz | Wellen, Führungen, Spannelemente |
| Pulverbeschichtung | 60–120 µm | hoch | Gehäuse, Maschinenbauteile |
Alle Angaben sind praxisnahe Richtwerte ohne Gewähr. Für sicherheitsrelevante Auslegungen gelten die Angaben des jeweiligen Beschichtungsbetriebs bzw. der Werknorm.
Normen und Qualitätssicherung bei der Oberflächenbehandlung
Damit eine Stahl Oberflächenbehandlung in der Praxis vergleichbar und prüfbar bleibt, orientieren sich Fertigungsbetriebe an etablierten Normen:
- DIN EN ISO 12944-2: definiert Korrosivitätskategorien von C1 (sehr gering) bis C5 (sehr stark, z. B. Industrie- oder Küstenklima) und hilft, das passende Schutzniveau festzulegen.
- DIN EN ISO 8501-3: legt Vorbereitungsgrade für Stahloberflächen vor der Beschichtung fest.
- Gitterschnittprüfung und Salzsprühnebeltest: gängige Prüfverfahren, um Haftung und Korrosionsbeständigkeit einer aufgebrachten Schicht objektiv zu bewerten.
Stahl Oberflächenbehandlung im Vorrichtungsbau
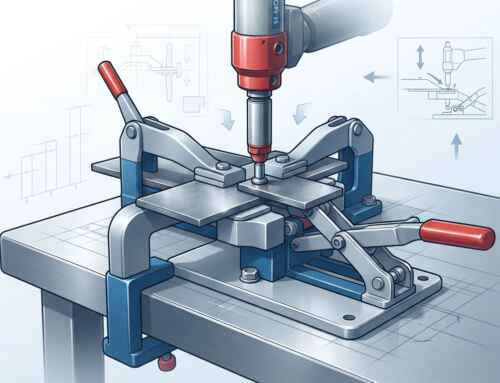
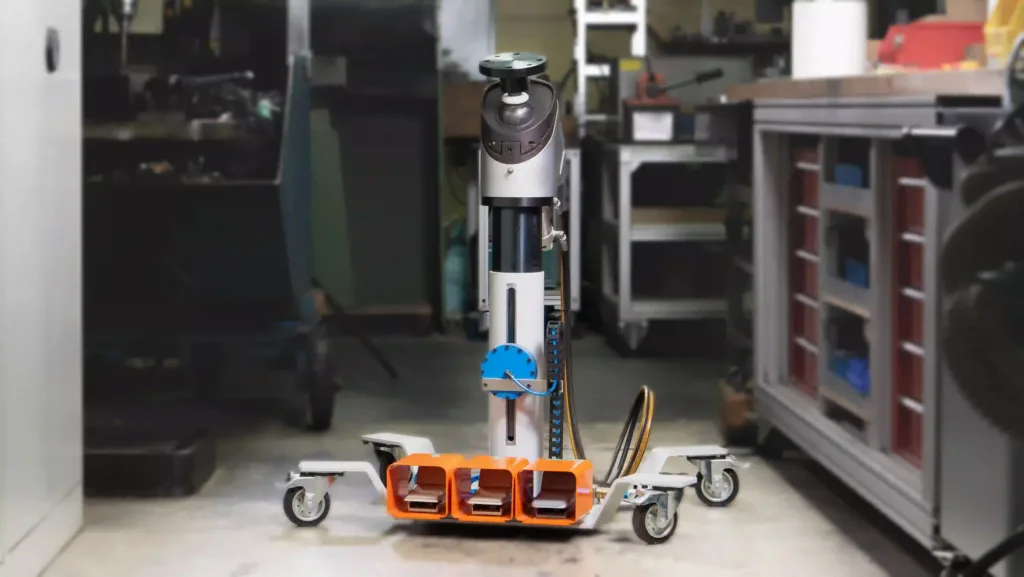
In der täglichen CNC-Fertigung sind Montage- und Spannvorrichtungen aus Stahl permanent im Einsatz: Späne, Kühlschmierstoffe und mechanischer Verschleiß durch häufiges Spannen und Lösen setzen den Bauteilen zu. Wer eine Vorrichtung über Jahre zuverlässig nutzen will, sollte deshalb nicht nur auf robuste Konstruktion, sondern auch auf eine geeignete Oberflächenbehandlung des verwendeten Stahls achten. Genau an diesem Punkt setzen Werkstattlösungen wie die SI-MON Montagevorrichtungen von JuS Spanntechnik an: stabile, auf Langlebigkeit ausgelegte Spann- und Montagelösungen für den rauen Fertigungsalltag.
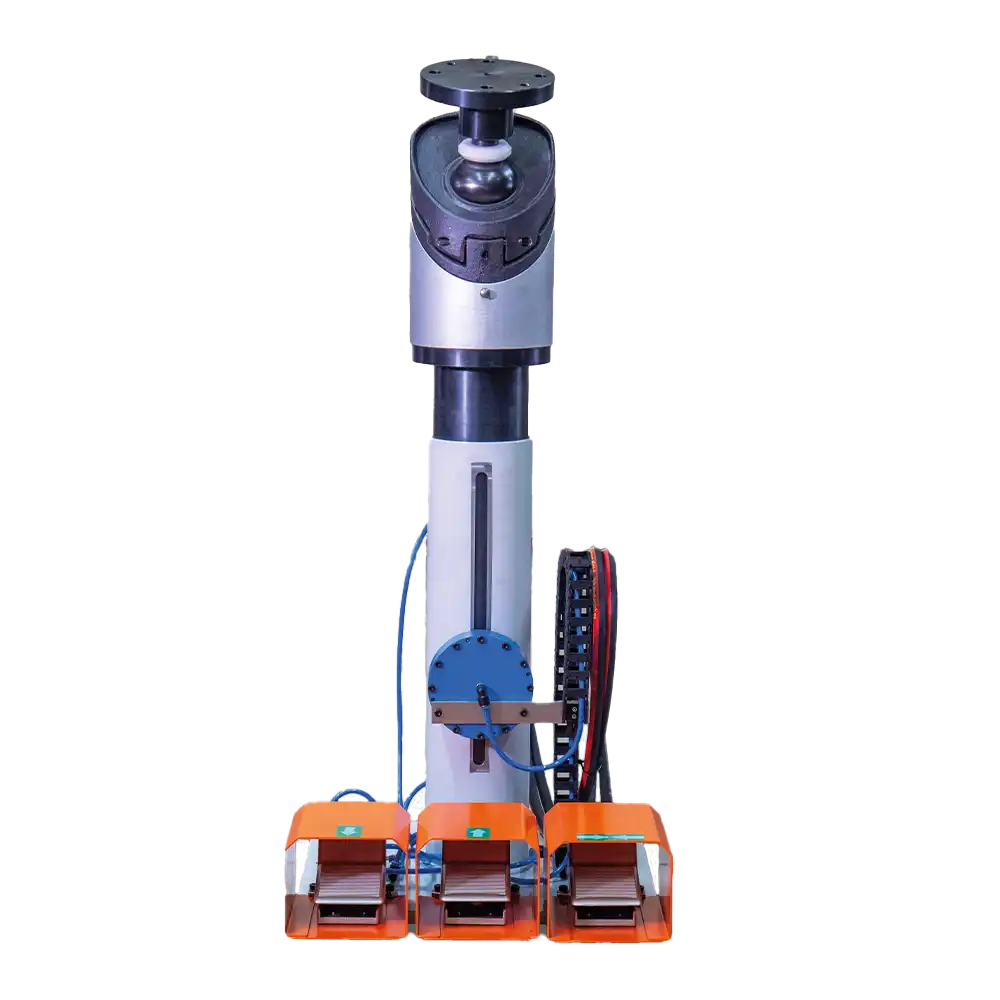
SI-MON M2C60 – pneumatische Montagevorrichtung für den täglichen Werkstatteinsatz

SI-MON M1T15 – mechanische Werkbank-Spannvorrichtung, fußpedalbetätigt
Welches Verfahren passt zu Ihrem Bauteil? Entscheidungshilfe
- Dauerhafter Korrosionsschutz im Außenbereich: Feuerverzinken, ggf. in Kombination mit zusätzlicher Beschichtung (Duplex-System).
- Enge Toleranzen, maßhaltige Kleinteile: galvanisches Verzinken oder Phosphatieren.
- Hohe Verschleißbeanspruchung, Wellen und Führungen: Nitrieren.
- Dekorative Oberfläche mit freier Farbwahl: Pulverbeschichtung oder Nasslackierung.
- Werkzeuge und Innenanwendungen mit geringer Feuchtebelastung: Brünieren.
- Rostfreier Stahl ohne starke chemische Belastung: Passivieren reicht meist aus, eine zusätzliche Beschichtung ist selten erforderlich.
In der Praxis entscheiden neben den technischen Anforderungen auch Losgröße, Bauteilgeometrie und Budget über das passende Verfahren. Kleinserien mit komplexen Geometrien profitieren oft von galvanischen Verfahren mit guter Streufähigkeit, während Großteile und Stahlkonstruktionen wirtschaftlicher im Feuerverzinkungsbad behandelt werden. Wer unsicher ist, sollte frühzeitig mit dem Beschichtungsbetrieb sprechen – viele Entscheidungen zur Oberflächenbehandlung lassen sich bereits in der Konstruktionsphase durch die Wahl von Stahlsorte, Toleranzen und Bauteilgeometrie erleichtern.
Nachhaltigkeit und Edelstahl: Gibt es Alternativen zur klassischen Beschichtung?
Rostfreier Stahl (Edelstahl, z. B. 1.4301 oder 1.4571) bildet durch seinen Chromanteil von Natur aus eine dünne, selbstheilende Oxidschicht und benötigt in der Regel keine zusätzliche Beschichtung. Hier reicht häufig eine Passivierung, um Verunreinigungen von der Oberfläche zu entfernen und die natürliche Schutzschicht zu stabilisieren. Bei unlegiertem oder niedriglegiertem Stahl ist dagegen eine aktive Oberflächenbehandlung notwendig, da sich sonst innerhalb kurzer Zeit Flugrost bildet.
Für Betriebe, die auf nachhaltige Fertigung achten, spielen zudem gesetzliche Vorgaben eine Rolle: Die REACH-Verordnung schränkt bestimmte Chrom(VI)-haltige Chemikalien ein, weshalb viele Beschichtungsbetriebe inzwischen auf Chrom(VI)-freie Verfahren umgestellt haben. Pulverbeschichtung gilt zusätzlich als besonders ressourcenschonend, da überschüssiges Pulver im Beschichtungsprozess weitgehend zurückgewonnen und wiederverwendet werden kann – ein Vorteil gegenüber lösungsmittelhaltiger Nasslackierung.
Häufig gestellte Fragen zur Stahl Oberflächenbehandlung
Kann man Stahl eloxieren?
Nein. Eloxieren ist ein elektrolytisches Verfahren, das ausschließlich bei Aluminium funktioniert, da hierbei die Oberfläche selbst in eine harte Oxidschicht umgewandelt wird. Für Stahl kommen stattdessen Verzinken, Brünieren, Phosphatieren oder Beschichtungsverfahren zum Einsatz.
Welche Stahl Oberflächenbehandlung schützt am besten vor Korrosion im Außenbereich?
Für dauerhaften Außenschutz hat sich Feuerverzinken bewährt, da die Zinkschicht auch Kanten und Hohlräume zuverlässig abdeckt. Bei besonders hoher Belastung (Korrosivitätskategorie C4/C5 nach DIN EN ISO 12944-2) wird häufig zusätzlich eine Beschichtung aufgebracht (Duplex-System).
Wie lange hält eine Pulverbeschichtung auf Stahl?
Je nach Umgebungsbedingungen und Schichtdicke sind bei fachgerechter Vorbehandlung und Applikation mehrere Jahre bis Jahrzehnte ohne nennenswerten Schichtabbau üblich. Entscheidend sind eine saubere Vorbehandlung (Entfetten, Strahlen) und eine ausreichende Schichtdicke von 60–120 µm.
Was kostet eine Stahl Oberflächenbehandlung?
Die Kosten hängen stark von Verfahren, Bauteilgröße, Losgröße und gewünschter Schutzklasse ab. Einfache Konversionsschichten wie Brünieren sind meist günstiger als galvanische oder thermochemische Verfahren wie Nitrieren. Für eine verlässliche Kalkulation empfiehlt sich ein Angebot beim jeweiligen Beschichtungsbetrieb auf Basis der konkreten Bauteilzeichnung.
Was ist der Unterschied zwischen Beschichten und Härten von Stahl?
Beschichten (z. B. Verzinken, Pulverbeschichten) trägt eine zusätzliche Schicht auf die Stahloberfläche auf und schützt in erster Linie vor Korrosion und äußeren Einflüssen. Härten bzw. Nitrieren verändert dagegen das Gefüge der Randschicht selbst und erhöht vor allem Verschleißfestigkeit und Dauerfestigkeit. In der Praxis werden beide Ansätze häufig kombiniert, etwa bei nitrierten und anschließend brünierten Maschinenbauteilen.
Sie planen eine neue Spann- oder Montagevorrichtung und möchten von Anfang an auf robuste, langlebige Stahlkomponenten setzen? Das Team von JuS Spanntechnik berät Sie gerne zu Spannfuttern, Vorrichtungsbau und passenden SI-MON Lösungen für Ihre Fertigung. Jetzt Kontakt aufnehmen.
Dieser Beitrag dient der allgemeinen Orientierung und ersetzt keine verfahrensspezifische Beratung durch einen zertifizierten Beschichtungsbetrieb. Angaben zu Schichtdicken, Temperaturen und Normen sind Richtwerte aus technischer Fachliteratur und öffentlich zugänglichen Quellen.