

Niettechnik: Verfahren, Nietarten und Werkzeuge im Überblick
Die Niettechnik zählt zu den ältesten und zugleich zuverlässigsten Fügeverfahren im Maschinen-, Fahrzeug- und Anlagenbau. Ob am Flugzeugrumpf, im Schaltschrank oder am Werkstattarbeitsplatz: Nietverbindungen halten dauerhaft, vertragen Schwingungen und lassen sich mit vergleichsweise einfachen Mitteln herstellen. Dieser Beitrag erklärt, welche Nietverfahren und Nietarten es gibt, welche Werkstoffe sich kombinieren lassen, welche Normen eine Rolle spielen, worauf bei der Auswahl zu achten ist – und wie sich die Werkstückfixierung beim manuellen Nieten in der Praxis ergonomisch lösen lässt.
Inhaltsverzeichnis
- SI-MON für Nietverbindungen
- Was ist Niettechnik?
- Nietverfahren im Überblick
- Nietarten und Kopfformen
- Werkstoffe und Werkstoffkombinationen in der Niettechnik
- Nietverbindungen nach Normen und Standards
- Werkzeuge für die Niettechnik in der Praxis
- Typische Branchen und Anwendungsbeispiele
- Qualitätssicherung bei Nietverbindungen
- Nietdurchmesser und Festigkeit richtig abschätzen
- Wirtschaftlichkeit: Was kostet eine Nietverbindung?
- Werkstückfixierung bei manuellen Nietarbeiten mit SI-MON
- Nieten im Vergleich zu anderen Fügeverfahren
- Auswahlkriterien für die richtige Nietverbindung
- Nieten entfernen: Vorgehen bei der Demontage
- Ähnliche Beiträge
Was ist Niettechnik?
Unter diesem Begriff werden alle Fügeverfahren zusammengefasst, bei denen zwei oder mehr Bauteile mithilfe eines Niets durch plastische Verformung dauerhaft und unlösbar miteinander verbunden werden. Der Niet – meist ein zylindrischer Schaft aus Aluminium, Stahl, Edelstahl oder Kunststoff – wird durch vorgebohrte oder vorgestanzte Löcher in den Fügepartnern geführt und anschließend gestaucht. Dabei bildet sich ein sogenannter Schließkopf, der zusammen mit dem werkseitig vorhandenen Setzkopf die Bauteile formschlüssig zusammenhält. Anders als bei einer Schraubverbindung lässt sich eine Nietverbindung in der Regel nicht ohne Zerstörung des Niets wieder lösen.
Im Unterschied zum Schweißen entsteht bei diesem Fügeprozess keine nennenswerte Wärmeeinbringung. Die Bauteile verziehen sich nicht, es entstehen keine Gefügeveränderungen im Werkstoff, und es lassen sich auch Materialien verbinden, die sich nicht oder nur schwer schweißen lassen – etwa Aluminium mit Stahl oder Metall mit Kunststoff. Genau deshalb haben sich Nietverfahren in Branchen mit Leichtbauanforderungen, etwa im Fahrzeug-, Schienenfahrzeug- und Flugzeugbau, aber auch im Schaltschrank-, Blech- und Gehäusebau als Standardverfahren etabliert. Historisch reicht die Verwendung von Nieten weit zurück: Vor der Verbreitung des Lichtbogenschweißens war das Vollnieten im frühen 20. Jahrhundert das dominierende Verfahren im Stahl-, Brücken- und Schiffbau, und noch heute sind zahlreiche historische Stahlkonstruktionen vollständig vernietet.
Ein zweiter Grund für die anhaltende Bedeutung dieses Fügeverfahrens liegt in der guten Automatisierbarkeit: Viele moderne Varianten lassen sich problemlos in Fertigungsstraßen integrieren und erreichen dort Taktzeiten von deutlich unter einer Sekunde pro Verbindungspunkt. Gleichzeitig bleibt das Verfahren auch in der handwerklichen und kleinserienorientierten Fertigung relevant, da sich einfache Werkzeuge ohne große Investition anschaffen lassen.
Nietverfahren im Überblick
In der industriellen Fertigung kommen heute mehrere Nietverfahren parallel zum Einsatz. Welches Verfahren sich eignet, hängt von der Zugänglichkeit der Fügestelle, der Stückzahl, den beteiligten Werkstoffen und der geforderten Festigkeit ab.
Vollnieten
Das klassische Vollnieten ist das älteste industrielle Nietverfahren. Ein massiver Niet wird durch die vorgebohrte Bohrung gesteckt und von beiden Seiten – meist mit Druckluft- oder hydraulischem Werkzeug – zum Schließkopf verformt, teilweise auch durch Warmnieten, bei dem der Nietschaft vor dem Setzen erwärmt wird, um das Umformen zu erleichtern und eine höhere Vorspannkraft zu erzielen. Weil beide Seiten der Fügestelle zugänglich sein müssen, ist das Vollnieten heute vor allem dort verbreitet, wo hohe statische und dynamische Lasten übertragen werden müssen, etwa im Stahl- und Metallbau sowie bei der Instandsetzung historischer Konstruktionen.
Blindnieten
Blindniete (umgangssprachlich auch Popnieten genannt) lassen sich von nur einer Seite setzen und sind deshalb bei geschlossenen Profilen, Hohlkörpern oder schwer zugänglichen Konstruktionen die erste Wahl. Der Niet besteht aus einer Hülse und einem Dorn mit Sollbruchstelle. Beim Setzen zieht das Werkzeug den Dorn in die Hülse, die sich dabei auf der Rückseite aufweitet und einen Schließkopf bildet; anschließend bricht der Dorn an der Sollbruchstelle ab und verbleibt meist als Restdorn in der Hülse. Blindniete gibt es in mehreren Ausführungen:
- Standard-Blindniet: die mit Abstand am häufigsten verwendete Variante, erhältlich mit Flachrund-, Senk- oder Großkopf.
- Hochfester Blindniet: mechanisch verriegelter Dornrest für deutlich höhere Scher- und Zugfestigkeit, z. B. als Bulb-, Lock- oder Bolt-Variante.
- Magazin-Blindniet: mehrere Nietkörper am Dorn aufgereiht, für hohe Taktzeiten ohne Nachladen des Werkzeugs.
- Multigrip-Blindniet: ausgelegt für einen großen Klemmbereich, kann je nach Fall mehrere Standardniete unterschiedlicher Länge ersetzen.
- Closed-End-Niet: geschlossene Hülse für luft-, wasser- und staubdichte Verbindungen.
- Peel-Niet: der Schließkopf spreizt sich beim Setzen in mehrere Segmente auf und verteilt die Flächenpressung – geeignet für weiche, poröse oder spröde Werkstoffe.
Stanznieten
Beim Stanznieten entfällt das separate Vorlochen: Ein Halbhohlstanzniet durchdringt das obere Blech und verformt das untere Blech, ohne es vollständig zu durchstanzen – die Verbindung bleibt dadurch flüssigkeits- und gasdicht. Dieses Verfahren wird häufig vollautomatisiert in Fertigungslinien eingesetzt, etwa im Karosseriebau, und eignet sich besonders für Mischverbindungen aus Aluminium und höherfesten Stahlblechen, die sich mit klassischen Widerstandspunktschweißverfahren nur schwer oder gar nicht fügen lassen.
Clinchen und Setzbolzentechnik
Nicht jede Form des Fügens durch Umformen benötigt ein Zusatzelement: Beim Clinchen (auch Durchsetzfügen genannt) werden die Fügepartner ausschließlich durch lokales Umformen des Blechs selbst verbunden – ganz ohne Niet und ohne vorheriges Lochen. Als Ergänzung existiert zudem die Setzbolzentechnik, bei der ein gehärteter Bolzen mit hoher Geschwindigkeit in mehrlagige oder hybride Materialpaarungen eingetrieben wird, etwa bei Verbindungen von Faserverbundwerkstoffen mit Metall. Beide Verfahren zeigen, wie breit das Feld moderner Fügeverfahren rund um das Nieten mittlerweile gefächert ist – und dass die klassische Nietverbindung längst nicht mehr der einzige Weg ist, Bauteile formschlüssig durch Umformen zu verbinden.
| Verfahren | Zugänglichkeit | Typische Anwendung | Besonderheit |
|---|---|---|---|
| Vollnieten | beidseitig | Stahl-/Metallbau, Reparatur | hohe Festigkeit, altbewährt |
| Blindnieten | einseitig | Hohlprofile, Gehäuse, Blechbau | schnell, flexibel, viele Varianten |
| Stanznieten | einseitig | Karosseriebau, Mischverbindungen | kein Vorlochen nötig, dicht |
| Clinchen | einseitig | Blech-auf-Blech, Serienfertigung | ohne Zusatzelement |
| Setzbolzentechnik | einseitig | Hybrid-/Mehrlagenverbindungen | Hochgeschwindigkeits-Fügen |
Nietarten und Kopfformen
Neben dem Verfahren unterscheiden sich Niete auch nach ihrer Kopfform, die Einfluss auf Optik, Festigkeit und Bauraum hat. Die wichtigsten Kopfformen sind:
- Halbrundkopf (Flachrundkopf): der Allrounder mit guter Krafteinleitung und ansprechender Optik, Standard bei den meisten Blindnieten.
- Senkkopf: schließt bündig mit der Bauteiloberfläche ab, relevant bei glatten Flächen oder geringem Strömungswiderstand.
- Großkopf: vergrößerte Auflagefläche für weiche, dünne oder poröse Werkstoffe wie Holz, Kunststoffplatten oder Dämmmaterial.
- Linsenkopf: flache, dekorative Variante, häufig im Sicht- und Möbelbereich.
- Hammerschlagkopf: klassische, handgeschlagene Kopfform mit charakteristischer Optik, vor allem in der Restaurierung.
- Hohl- und Rohrniete: leichter als Vollniete, oft in der Textil-, Leder- und Elektronikfertigung sowie bei Scharnierverbindungen.
Hinzu kommen funktionale Sonderformen: Blindnietmuttern und Blindnietschrauben bringen ein belastbares Innen- bzw. Außengewinde in dünnwandige Bauteile ein, ohne dass die Rückseite zugänglich sein muss – praktisch, wenn später Anbauteile verschraubt werden sollen. Genutete Niete (Grooved) eignen sich für Sacklöcher ohne durchgehende Bohrung, und gerillte, lötfähige Nietvarianten kommen in der Elektronikfertigung zum Einsatz, wenn zusätzlich eine elektrische Kontaktierung erforderlich ist.
Werkstoffe und Werkstoffkombinationen in der Niettechnik
Die Werkstoffwahl richtet sich nach der geforderten Festigkeit, der Einsatzumgebung und dem Fügepartner. Gängig sind:
| Werkstoff | Eigenschaft | Typischer Einsatz |
|---|---|---|
| Aluminium | leicht, korrosionsbeständig | Leichtbau, Fahrzeug-/Anlagenbau |
| Stahl (verzinkt) | hohe Festigkeit, günstig | Stahlbau, Maschinenbau |
| Edelstahl (A2/A4) | korrosionsbeständig, hochfest | Lebensmittel-, Chemie-, Außenanwendungen |
| Kupfer/Messing | leitfähig, dekorativ | Elektronik, Elektrotechnik |
| Kunststoff | isolierend, leicht, nicht leitend | Gehäuse, Elektronik, Leichtbauteile |
Wichtig ist, dass Niet- und Grundwerkstoff zueinander passen: Unterschiedliche Metalle in Kontakt mit Feuchtigkeit können galvanische Korrosion auslösen, da sie unterschiedliche elektrochemische Potenziale besitzen. Deshalb gilt bei der Werkstoffpaarung die Grundregel, möglichst artgleiche oder zumindest elektrochemisch verträgliche Kombinationen zu wählen – etwa Aluminiumniete in Aluminiumblech oder Edelstahlniete in Edelstahlblech – oder die Fügestelle konstruktiv, beispielsweise durch Beschichtung, Isolierschicht oder Dichtmasse, vor eindringender Feuchtigkeit zu schützen. Bei Außenanwendungen und im Fahrzeugunterbau empfiehlt sich grundsätzlich die Prüfung der Korrosionsbeständigkeit der gewählten Werkstoffkombination.
Zusätzlich zur reinen Werkstoffwahl spielt auch die Oberflächenbehandlung eine wichtige Rolle für die Haltbarkeit einer Nietverbindung. Verzinkte Stahlniete bieten einen guten Grundschutz für den Innenbereich und trockene Umgebungen, während für den Außeneinsatz oder chemisch belastete Umgebungen zusätzlich beschichtete oder passivierte Oberflächen zum Einsatz kommen. Bei Edelstahlnieten ist zudem zwischen den gängigen Güten A2 und A4 zu unterscheiden: A2-Edelstahl eignet sich für die meisten Innenanwendungen und trockene Außenbereiche, während A4-Edelstahl aufgrund seines höheren Molybdängehalts eine deutlich bessere Beständigkeit gegen Salzwasser und aggressive Chemikalien aufweist und entsprechend im maritimen Umfeld oder in der Chemieindustrie bevorzugt wird.
Nietverbindungen nach Normen und Standards
Für die technische Auslegung und Beschaffung von Nieten existieren zahlreiche DIN-, EN- und ISO-Normen, die Abmessungen, Werkstoffe und Prüfverfahren festlegen. Dazu zählen unter anderem Normen für Halbrund-, Senk- und Flachrundkopfniete sowie herstellerspezifische Normen für Blindniete, die über die reinen Maßnormen hinaus auch Angaben zu Mindestklemmbereich, Lochtoleranz und Setzkraft definieren. Für die praktische Auslegung einer Nietverbindung sind neben den Maßnormen vor allem die Herstellerangaben zu Scher- und Zugfestigkeit sowie zum zulässigen Klemmbereich maßgeblich, da diese Werte je nach Werkstoff, Oberflächenbehandlung und Nietgeometrie variieren können. Hersteller stellen diese Angaben in der Regel in technischen Datenblättern zur Verfügung, in denen neben den Abmessungen auch der zulässige Klemmbereich, die Mindest- und Maximalbohrung sowie Scher- und Zugfestigkeit für jede einzelne Nietvariante dokumentiert sind. Für die Konstruktion empfiehlt es sich, bei neuen Anwendungen stets auf die aktuelle Datenblattversion des jeweiligen Herstellers zurückzugreifen, da sich Prüfwerte und Freigaben im Zuge von Weiterentwicklungen ändern können.
Werkzeuge für die Niettechnik in der Praxis
Für das Setzen von Nieten steht ein breites Spektrum an Werkzeugen zur Verfügung, abgestimmt auf Stückzahl, Nietgröße und Zugänglichkeit:
- Handnietzange: für Einzelstücke, Reparaturen und kleine Serien; rein mechanisch, ohne Energieversorgung, dafür mit höherem Kraftaufwand pro Niet.
- Akku- und Druckluftnietgerät: deutlich höhere Taktzeit, ermüdungsfreies Arbeiten, Standard in Werkstatt und Kleinserienfertigung.
- Magazin-Nietgeräte: mehrere Blindniete am Dorn aufgereiht, für hohe Stückzahlen ohne Nachladen zwischen den einzelnen Setzvorgängen.
- Stanznietmaschinen: elektrisch-hydraulische oder servomotorische Anlagen für den vollautomatisierten Einsatz in Fertigungslinien, häufig mit integrierter Prozessüberwachung.
- Setzbolzengeräte: pneumatisch oder elektromagnetisch angetrieben, für Hochgeschwindigkeits-Fügeprozesse bei Hybrid- und Mehrlagenverbindungen.
Der grundsätzliche Arbeitsablauf beim manuellen Setzen eines Blindniets läuft dabei typischerweise in vier Schritten ab: Zunächst wird die Bohrung mit dem passenden Durchmesser angebracht, danach der Niet durch beide Fügepartner geführt. Anschließend wird der Dorn mit dem Werkzeug gezogen, bis sich der Schließkopf vollständig ausgebildet hat, und abschließend bricht der Dorn an der Sollbruchstelle ab. Fehler entstehen in der Praxis meist durch eine falsch gewählte Bohrung, einen zu kleinen oder zu großen Klemmbereich oder dadurch, dass der Niet beim Setzen nicht senkrecht zur Bauteiloberfläche steht – was zu einem einseitig ausgebildeten, instabilen Schließkopf führt.
Beim manuellen Nieten – etwa mit Hand- oder Akkunietzange – entscheidet neben dem Werkzeug vor allem die Werkstückfixierung über Tempo und Qualität der Arbeit. Ein rutschendes, schwer zu haltendes oder schlecht zugängliches Bauteil führt zu schräg gesetzten Nieten, ungleichmäßigen Schließköpfen und unnötiger Nacharbeit – ganz unabhängig davon, wie hochwertig das eingesetzte Nietwerkzeug ist.
Typische Branchen und Anwendungsbeispiele
Nietverbindungen finden sich in nahezu allen Bereichen der metallverarbeitenden Industrie. Im Fahrzeugbau kommen Stanz- und Blindniete bei der Verbindung von Aluminium- und Stahlbauteilen zum Einsatz, etwa bei Karosserieelementen und Anbauteilen. Im Schaltschrank- und Elektronikbau werden Blindnietmuttern genutzt, um in dünnwandigen Blechgehäusen belastbare Gewinde für Montageplatten und Komponenten zu schaffen. Im Metall- und Gehäusebau dienen Standard-Blindniete der schnellen, kostengünstigen Verbindung von Profilen und Blechen, während im Stahl- und Brückenbau nach wie vor Vollniete für hochbelastete, historische oder denkmalgeschützte Konstruktionen zum Einsatz kommen. Auch im Möbel-, Leder- und Textilbereich spielen dekorative Hohl- und Rohrniete eine Rolle, hier allerdings meist ohne die hohen Festigkeitsanforderungen der industriellen Anwendungen.
Im Anlagen- und Vorrichtungsbau wiederum werden Nietverbindungen häufig dort eingesetzt, wo Bauteile aus unterschiedlichen Werkstoffen dauerhaft, aber ohne zusätzliche Wärmebehandlung miteinander verbunden werden müssen – etwa bei Verkleidungen, Schutzblechen oder Halterungen an Maschinen und Spannvorrichtungen. Auch im Reparatur- und Instandsetzungsbereich, etwa bei der Wartung von Getrieben, Förderanlagen oder Maschinenverkleidungen, ist das Nieten oft das Verfahren der Wahl, weil es sich ohne großen Aufwand direkt am Einsatzort durchführen lässt, ohne dass eine Schweißausrüstung oder ein geschulter Schweißer vor Ort sein muss. In der Lüftungs- und Klimatechnik schließlich sorgen Blindniete für die schnelle, aber dauerhafte Verbindung von Kanalblechen und Dämmmaterial, während im Sondermaschinenbau individuell konstruierte Baugruppen häufig eine Kombination mehrerer Fügeverfahren – Nieten, Schrauben und punktuelles Schweißen – in einem Bauteil vereinen.
Qualitätssicherung bei Nietverbindungen
Da sich eine fertige Nietverbindung in der Regel nicht mehr zerstörungsfrei öffnen lässt, kommt der Prozesskontrolle beim Setzen eine besondere Bedeutung zu. In der automatisierten Fertigung überwachen moderne Stanzniet- und Blindnietsetzgeräte Kraft- und Weg-Verlauf während des gesamten Setzvorgangs und melden Abweichungen, etwa durch einen zu geringen Setzweg oder eine zu niedrige Schließkraft, direkt an die Anlagensteuerung. So lässt sich jede einzelne Nietstelle dokumentieren, ohne dass eine zerstörende Stichprobenprüfung notwendig wird. In der manuellen Fertigung bleibt dagegen meist die Sichtprüfung des Schließkopfs die wichtigste Kontrolle: Ein korrekt gesetzter Niet erkennt man an einem vollständig ausgebildeten, gleichmäßig geformten Schließkopf ohne Risse, während ein zu locker sitzender oder schräg ausgebildeter Kopf auf einen falsch gewählten Klemmbereich oder eine ungenaue Bohrung hindeutet. Ergänzend werden in sicherheitsrelevanten Bereichen – etwa im Fahrzeug- oder Anlagenbau – stichprobenhafte Zug- und Scherversuche durchgeführt, um die tatsächlich erreichte Verbindungsfestigkeit gegen die geforderten Werte abzusichern.
Nietdurchmesser und Festigkeit richtig abschätzen
Für eine erste überschlägige Auslegung wird der Nietdurchmesser häufig anhand der Blechdicke der dünneren der beiden zu verbindenden Bauteile gewählt: Eine in der Praxis verbreitete Faustregel setzt den Nietdurchmesser etwa auf das 1,5- bis 2-fache der dünneren Blechdicke an, wobei die tatsächliche Belastung, die Werkstofffestigkeit und die Herstellerangaben zur konkret eingesetzten Nietart immer Vorrang vor einer solchen Faustregel haben. Für die eigentliche Festigkeitsberechnung sind die vom Hersteller angegebene Scherfestigkeit und Zugfestigkeit des jeweiligen Niets maßgeblich – beide Werte hängen stark vom gewählten Werkstoff, vom Nenndurchmesser und von der konkreten Nietgeometrie ab. Bei überwiegend auf Abscheren belasteten Verbindungen, wie sie in der Blech- und Gehäusefertigung am häufigsten vorkommen, wird üblicherweise mit der angegebenen Scherfestigkeit des Niets multipliziert mit seinem Querschnitt gerechnet und das Ergebnis mit einem angemessenen Sicherheitsfaktor gegen die tatsächlich auftretende Betriebslast abgesichert. Für überwiegend auf Zug belastete Verbindungen, etwa bei Blindnietmuttern, ist stattdessen die vom Hersteller angegebene Auszugs- bzw. Zugfestigkeit entscheidend.
Wirtschaftlichkeit: Was kostet eine Nietverbindung?
Die Kosten einer Nietverbindung setzen sich im Wesentlichen aus drei Faktoren zusammen: dem Preis des Niets selbst, der Investition in das Setzwerkzeug und dem Zeitaufwand pro Verbindungspunkt. Standard-Blindniete aus Aluminium oder Stahl zählen zu den günstigsten Verbindungselementen überhaupt und sind bereits ab wenigen Cent pro Stück erhältlich, während hochfeste oder Edelstahlvarianten entsprechend teurer sind. Bei der Werkzeuginvestition reicht die Spanne von einer einfachen Handnietzange für Kleinstserien bis zur vollautomatisierten Stanznietanlage für hohe Stückzahlen in der Serienfertigung – hier amortisiert sich die höhere Anschaffungsinvestition durch die kurze Taktzeit und den Wegfall manueller Nacharbeit meist schon nach vergleichsweise kurzer Zeit. Im direkten Vergleich zum Schweißen entfallen beim Nieten zudem die Kosten für Schweißzusatzwerkstoffe, Schutzgas und eine aufwendige Nachbearbeitung der Fügestelle, was die Niettechnik gerade in der Klein- und Mittelserienfertigung häufig zur wirtschaftlicheren Alternative macht.
Werkstückfixierung bei manuellen Nietarbeiten mit SI-MON
Gerade bei manuellen und kleinserientauglichen Nietarbeiten – etwa beim Vernieten von Gehäusen, Blechbaugruppen oder Baugruppen im Reparatur- und Instandsetzungsbereich – zahlt sich eine ergonomische Werkstückfixierung aus. Die Montagevorrichtungen der SI-MON-Baureihe von JuS Spanntechnik wurden ursprünglich für Montage-, Löt- und Schweißarbeiten entwickelt, eignen sich aber ebenso gut, um Bauteile beim manuellen Nieten sicher zu halten: Das Werkstück lässt sich um 360° drehen und um 90° schwenken, sodass jede Nietstelle ohne Umspannen von der idealen Seite erreichbar ist – je nach Modell mit einer Tragfähigkeit bis 60 kg und einer Ausladung von 450 bis 650 mm.
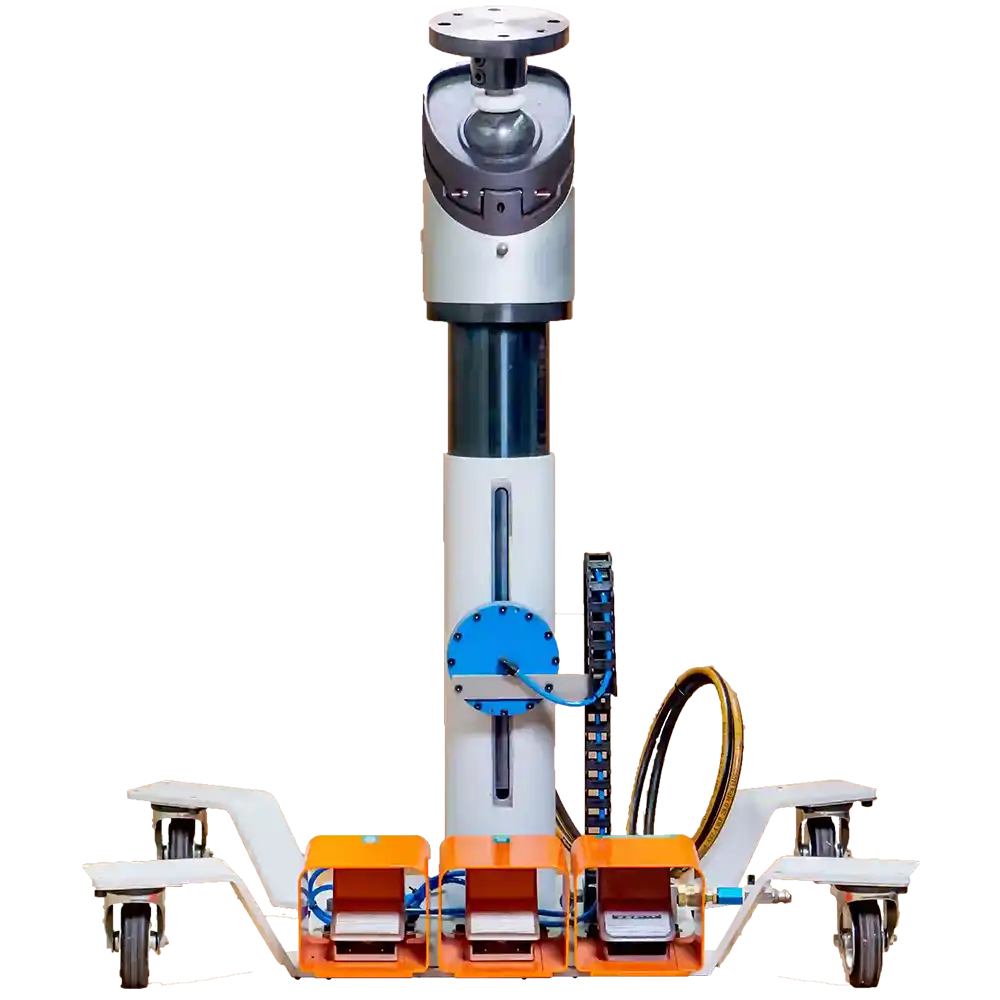
Zur Einordnung: SI-MON ersetzt keinen Nietprozess und kein Nietwerkzeug – es handelt sich um eine Montagevorrichtung, die das Werkstück während des Nietens, Lötens, Schweißens oder Entgratens fixiert und frei positionierbar macht. Für Einzel- und Kleinserienfertigung ohne automatisierte Nietlinie ist das ein praxisnaher Ansatz, um die Setzqualität zu verbessern und die körperliche Belastung für die ausführende Person zu reduzieren, da das Werkstück nicht mehr manuell gehalten oder umgespannt werden muss. Besonders bei größeren oder unhandlichen Baugruppen – etwa Gehäusen, Rahmen oder Blechkonstruktionen – zeigt sich der Vorteil einer frei dreh- und schwenkbaren Fixierung gegenüber dem Festhalten von Hand. In der Praxis bedeutet das: Beide Hände bleiben für das Nietwerkzeug frei, das Werkstück muss nicht zwischendurch umgespannt werden, und auch schwer erreichbare Nietstellen auf der Rück- oder Unterseite eines Bauteils lassen sich durch einfaches Schwenken der Vorrichtung bequem erreichen, ohne das Werkstück selbst anheben oder drehen zu müssen.
Nieten im Vergleich zu anderen Fügeverfahren
| Kriterium | Nieten | Schweißen | Kleben | Schrauben |
|---|---|---|---|---|
| Wärmeeinbringung | keine | hoch, Verzugsgefahr | keine | keine |
| Mischverbindungen | sehr gut geeignet | eingeschränkt | gut geeignet | gut geeignet |
| Lösbarkeit | nicht lösbar (zerstörend) | nicht lösbar | nicht lösbar | lösbar |
| Dichtigkeit | je nach Nietart hoch | sehr hoch | sehr hoch | gering ohne Zusatz |
| Automatisierbarkeit | sehr gut | gut | gut | gut |
Die Vorteile liegen vor allem in der verzugsfreien, schnellen und gut automatisierbaren Verbindung unterschiedlicher Werkstoffe, in der optischen Kontrollierbarkeit des Fügeergebnisses sowie in der vergleichsweise unkomplizierten Qualitätsprüfung – anders als bei einer Schweißnaht lässt sich ein gesetzter Niet meist schon mit bloßem Auge auf einen korrekt ausgebildeten Schließkopf prüfen. Nachteile sind die fehlende Lösbarkeit ohne Zerstörung der Verbindung, das zusätzliche Gewicht gegenüber dem Kleben sowie die notwendige Bohrung oder Lochung im Bauteil, die die Querschnittsfläche lokal schwächt und bei dünnwandigen Bauteilen berücksichtigt werden muss.
Auswahlkriterien für die richtige Nietverbindung
Bei der konstruktiven Auslegung einer Nietverbindung sind folgende Punkte entscheidend:
- Klemmbereich: die Gesamtdicke der zu verbindenden Bauteile muss innerhalb des vom Niet abgedeckten Bereichs liegen – zu beachten ist dabei auch die Fertigungstoleranz der Bauteildicke.
- Lochdurchmesser: zu groß gewählt, sitzt der Niet locker und die Verbindung verliert an Festigkeit; zu klein, lässt sich der Niet nicht ohne Beschädigung setzen.
- Werkstoffkombination: Niet- und Grundwerkstoff sollten elektrochemisch verträglich sein, um Korrosion zu vermeiden.
- Belastungsart: Scher- und Zugbelastung bestimmen Nietdurchmesser, -werkstoff und Kopfform – bei überwiegend dynamischer Belastung sind hochfeste Varianten vorzuziehen.
- Zugänglichkeit: einseitig zugängliche Bauteile erfordern Blind- oder Stanznietverfahren statt Vollnieten.
- Umgebungsbedingungen: Feuchtigkeit, Temperaturwechsel und chemische Belastung beeinflussen die Wahl von Werkstoff und Oberflächenschutz.
- Optik und Oberfläche: bei sichtbaren Bauteilen spielt zusätzlich die Kopfform und Oberflächenveredelung eine Rolle, etwa bei Verkleidungen im Sichtbereich einer Maschine.
In der Praxis empfiehlt es sich, diese Kriterien nicht isoliert, sondern im Zusammenhang zu betrachten: Eine auf den ersten Blick passende Nietart kann sich bei genauerer Prüfung als ungeeignet herausstellen, wenn beispielsweise der verfügbare Bauraum einen bestimmten Kopfdurchmesser ausschließt oder die geforderte Lebensdauer eine höherfeste Variante notwendig macht als ursprünglich geplant. Im Zweifel lohnt sich daher der Blick in das technische Datenblatt des jeweiligen Herstellers oder die Rücksprache mit dem Lieferanten, bevor eine größere Stückzahl verarbeitet wird.
Hinweis: Die hier genannten Werte und Verfahrensbeschreibungen dienen der allgemeinen Orientierung. Für sicherheitsrelevante oder normativ vorgeschriebene Nietverbindungen (z. B. im Stahl-, Fahrzeug- oder Anlagenbau) sind die einschlägigen Normen, Herstellerangaben und eine fachliche Auslegung im Einzelfall maßgeblich.
Nieten entfernen: Vorgehen bei der Demontage
Da eine Nietverbindung konstruktiv auf Dauerhaltbarkeit und nicht auf Lösbarkeit ausgelegt ist, erfordert die Demontage grundsätzlich die Zerstörung des Niets. In der Praxis hat sich dafür vor allem das Ausbohren bewährt: Mit einem Bohrer, dessen Durchmesser knapp über dem Dorn- bzw. Nietdurchmesser liegt, wird zunächst der Setzkopf zentrisch angebohrt, bis er sich vom Schaft löst. Anschließend lässt sich der verbleibende Nietschaft meist mit einem Durchschlag oder Dorn aus der Bohrung austreiben. Bei dickeren Vollnieten kommt alternativ das Abmeißeln des Setzkopfes mit einem Flachmeißel zum Einsatz, bevor der Schaft ausgetrieben wird. Wichtig ist in beiden Fällen, die Bohrung bzw. das umgebende Bauteil nicht zu beschädigen, insbesondere wenn an derselben Stelle später erneut genietet oder geschraubt werden soll – in solchen Fällen empfiehlt sich häufig der Übergang auf den nächstgrößeren Nietdurchmesser oder den Einsatz einer Blindnietmutter mit größerem Außendurchmesser.