

KVT S-M6-1: Was hinter der Teilenummer steckt
Wer KVT S-M6-1 in die Suchmaschine eingibt, sucht in aller Regel keine Marketingtexte, sondern eine klare technische Antwort: Was ist das für ein Bauteil, welche Maße hat es, aus welchem Werkstoff besteht es, wie wird es montiert – und wo lässt es sich beziehen? Genau diese Fragen beantwortet dieser Beitrag, gestützt auf die technischen Originaldaten des Herstellers PennEngineering (PEM®) und die europäische Vertriebs- und Fertigungsmarke KVT-Fastening, die seit der Übernahme im Jahr 2017 zur Schweizer Bossard Group gehört.
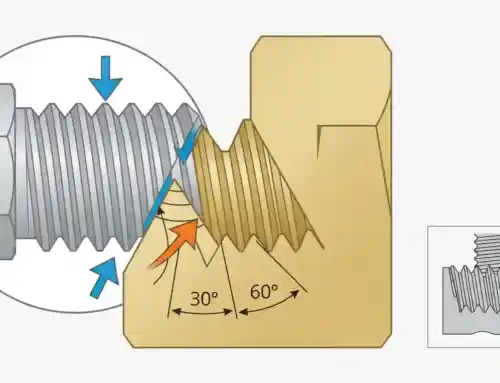
Die Bezeichnung steht für eine Einpressmutter (englisch: Self-Clinching Nut) des Typs S mit metrischem Gewinde M6 und dem Schaftcode „1″, der die passende Blechstärke definiert. Es handelt sich um ein kleines, aber mechanisch anspruchsvolles Verbindungselement: Es wird in ein vorgestanztes oder gebohrtes Loch in dünnem Blech eingepresst und schafft dort ein dauerhaft belastbares Innengewinde – ohne Schweißen, ohne zusätzliche Mutter auf der Rückseite und ohne dass das Blech beidseitig zugänglich sein muss. Für Konstrukteure, Einkäufer und Werker in der Blech- und Gehäusefertigung ist genau das der entscheidende praktische Nutzen.
Bevor es in die technischen Details geht, lohnt sich ein kurzer Blick auf den Hersteller-Hintergrund, weil er erklärt, warum bei der Recherche praktisch immer auch die Bezeichnung „PEM“ auftaucht: KVT-Fastening ist in Europa Lizenzfertiger und Distributor der PEM-Einpressbefestiger-Baureihen. Die KVT-Teilenummer ist technisch identisch mit der PEM-Originalbezeichnung S-M6-1ZI bzw. S-M6-1ZC – gleiche Geometrie, gleicher Werkstoff, gleiche Prüfwerte, lediglich mit anderem Markenaufdruck auf der Verpackung und einer eigenen Artikelnummer im jeweiligen Vertriebssystem. Für die technische Auslegung spielt das keine Rolle; für die Beschaffung und den Preisvergleich dagegen sehr wohl, dazu später mehr.
Inhaltsverzeichnis
- SI-MON für Einpressbefestiger
- KVT S-M6-1: Was hinter der Teilenummer steckt
- Suchintention: Wer sucht nach KVT S-M6-1 und warum?
- Aufbau der Teilenummer S-M6-1
- Technische Daten im Überblick
- Werkstoff, Festigkeit und Oberflächenbeschichtung
- Montage: So wird die Mutter richtig eingepresst
- Automatisierte Serienmontage versus manuelle Einzelfertigung
- Typische Anwendungsbereiche
- Qualitätssicherung: Wie die Haltekraft geprüft wird
- Integration in die Konstruktion: CAD-Daten und Normteile-Bibliotheken
- Praxisbeispiel: Frontblende eines Schaltschranks
- Vergleich zu anderen Gewindelösungen in dünnem Blech
- Vor- und Nachteile im Vergleich
- Alternativen und verwandte Varianten
- Wo bekommt man das Bauteil? Ein Blick auf die Bezugsquellen
- Kostenfaktoren und Beschaffungstipps
- Häufige Montagefehler und wie man sie vermeidet
- Häufig gestellte Fragen
- Ist die KVT S-M6-1 dasselbe Bauteil wie die PEM S-M6-1?
- Welche Blechstärke passt zur Einpressmutter mit Schaftcode 1?
- Kann das Bauteil auch in Edelstahlblech eingesetzt werden?
- Wie viel Presskraft benötigt man zum Einpressen?
- Was ist der Unterschied zwischen ZI und ZC?
- Kann man eine einmal eingepresste Mutter wieder entfernen?
- Ist für die Montage ein spezielles Presswerkzeug zwingend notwendig?
- Woran erkennt man, ob eine Mutter original von KVT-Fastening/PennEngineering stammt oder ein Nachbau ist?
- Eignet sich die Mutter auch für Aluminiumblech?
- Checkliste vor der Bestellung
- Fazit
- Ähnliche Beiträge
Suchintention: Wer sucht nach KVT S-M6-1 und warum?
Eine Teilenummer wie diese wird fast ausschließlich von Menschen gesucht, die bereits eine konkrete Stückliste, eine Konstruktionszeichnung oder ein Bestandsteil vor sich liegen haben. Typische Szenarien sind: Ein Konstrukteur übernimmt eine Zeichnung mit der Bezeichnung „KVT S-M6-1″ und möchte wissen, welches Loch er dafür vorsehen muss. Ein Einkäufer soll die Position in einer Stückliste beschaffen und sucht die günstigste verfügbare Bezugsquelle. Ein Werker in der Fertigung hält das Bauteil in der Hand, kennt aber weder Werkstoff noch Einpresskraft und möchte eine Fehlmontage vermeiden. In allen drei Fällen ist die Suchintention überwiegend informationell mit klarem technischem Bezug, ergänzt um einen kommerziellen Unterton bei der Beschaffungsfrage. Genau an diesem Bedarf orientiert sich die Struktur dieses Artikels: zuerst Einordnung und Maße, dann Montage, dann Bezugsquellen.
Aufbau der Teilenummer S-M6-1
Die Bezeichnung folgt dem standardisierten PEM-Nummernsystem für Einpressbefestiger. Wer dieses System einmal verstanden hat, kann praktisch jede Teilenummer in dieser Produktfamilie selbst entschlüsseln, ohne jedes Mal ein Datenblatt wälzen zu müssen:
| Segment | Bedeutung |
|---|---|
| S | Typkennung: Einpressmutter, Standardausführung aus Kohlenstoffstahl. Verwandte Typen sind SS (andere Kopfform), CLS (Edelstahl 300er-Serie) und SP (gehärteter Edelstahl, PEM 300® für dünne Edelstahlbleche) |
| M6 | Gewindegröße, hier metrisches Regelgewinde M6 x 1,0 |
| 1 | Schaftcode – legt den Bereich der zulässigen Mindestblechstärke fest; typischerweise steigt die zulässige Blechstärke mit der Codeziffer (0 für dünnere, 2 für dickere Bleche) |
| ZI / ZC | Oberflächencode: ZI steht für verzinkt und farblos passiviert, ZC für eine chromatierte Zink-Variante. Je nach Distributor wird dieser Code mitgeführt oder in der Kurzform weggelassen |
Diese Systematik ist der Grund, warum man beim Recherchieren häufig auch auf Varianten wie S-M6-0, S-M6-2, CLS-M6-1 oder SP-M6-1 stößt. Es lohnt sich, vor der Bestellung genau zu prüfen, ob die vorliegende Blechstärke tatsächlich zum Schaftcode 1 passt – eine falsche Wahl führt im schlimmsten Fall zu einer Mutter, die sich nicht richtig verstemmt oder beim Anzugsmoment vorzeitig durchdreht. In der Praxis empfiehlt es sich, die Blechstärke der eigenen Zeichnung immer gegen die aktuelle Maßtabelle des Herstellers zu prüfen, statt sich allein auf Erfahrungswerte aus früheren Projekten zu verlassen, da sich Datenblätter über die Jahre leicht ändern können.
Technische Daten im Überblick
Die folgenden Werte stammen aus den technischen Datenblättern des Herstellers für die Baugröße M6 mit Schaftcode 1. Da PEM/KVT regelmäßig Datenblätter aktualisieren und einzelne Distributoren Werte leicht unterschiedlich runden, empfiehlt es sich, vor einer Konstruktionsfreigabe das aktuelle PDF-Datenblatt direkt bei KVT-Fastening oder PennEngineering herunterzuladen. Als Orientierung gelten folgende Richtwerte:
| Merkmal | Richtwert |
|---|---|
| Gewinde | M6 x 1,0, metrisches Regelgewinde |
| Montage-/Stanzloch im Blech | ca. 8,7–8,8 mm Durchmesser |
| Kopf-/Bunddurchmesser | ca. 11,2 mm |
| Gesamthöhe der Mutter | ca. 4,1 mm |
| Zulässige Mindestblechstärke (Schaftcode 1) | ca. 1,0–1,5 mm, je nach genauer Werknorm |
| Mindestabstand Lochmitte zur Blechkante | ca. 8,6 mm |
| Ausreißkraft (Aluminium, 18–32 HRB) | ca. 1.580 N |
| Ausreißkraft (kaltgewalzter Stahl, 27–36 HRB) | ca. 1.760 N |
| Anzugsmoment-Widerstand (Aluminium) | ca. 10,2 Nm |
| Anzugsmoment-Widerstand (Stahl) | ca. 17 Nm |
————————————————————————-
Diese Zahlen erklären, warum das Bauteil in der Praxis so beliebt ist: Für ein derart kleines, flaches Element liefert es eine erstaunlich hohe Ausreiß- und Anzugsfestigkeit – mehr als ausreichend für die meisten Blechbaugruppen im Maschinen-, Schaltschrank- und Fahrzeugbau. Entscheidend ist dabei das Zusammenspiel von Rändelung am Außendurchmesser und der kalten Verformung des Blechs beim Einpressvorgang: Das Blechmaterial fließt in die Rändelstruktur der Mutter, wodurch ein form- und teilweise kraftschlüssiger Verbund entsteht, der sich weder verdreht noch unter axialer Last herauslöst. Dieser Mechanismus ist auch der Grund, warum die Prüfwerte in der Tabelle als „Ausreißkraft“ und „Anzugsmoment-Widerstand“ getrennt ausgewiesen werden: Die erste Kennzahl beschreibt, wie viel axiale Zugkraft die Verbindung aus dem Blech herauszieht, bevor sie versagt, die zweite, wie viel Drehmoment beim Anziehen einer Schraube aufgebracht werden kann, bevor sich die Mutter im Blech mitdreht.
Werkstoff, Festigkeit und Oberflächenbeschichtung
Die Standardausführung besteht aus Kohlenstoffstahl mit einer Härte, die typischerweise der Festigkeitsklasse 10 nach den herstellerinternen PEM-Spezifikationen entspricht. Damit ist die Mutter deutlich härter als die meisten Bleche, in die sie eingepresst wird (üblicherweise Baustahl oder Aluminium mit 150 HB bzw. 80 HRB oder weniger) – nur so funktioniert das Grundprinzip der selbstverstemmenden Rändelung überhaupt zuverlässig. Wäre die Mutter weicher oder nur geringfügig härter als das Blech, würde sich die Rändelung beim Einpressen selbst verformen, statt das Blech formschlüssig zu verdrängen.
Bei der Oberfläche unterscheiden Hersteller und Distributoren meist zwischen folgenden Varianten:
- ZI (verzinkt, farblos passiviert): Die in Europa am häufigsten gelistete Standardausführung, korrosionsgeschützt für den Innenbereich und trockene bis gelegentlich feuchte Umgebungen.
- ZC (verzinkt, chromatiert/gelb passiviert): Eine Variante mit etwas höherer Korrosionsbeständigkeit, die in manchen Branchen, etwa der Fahrzeugzulieferung, bevorzugt spezifiziert wird.
- CLS-M6-1 (nichtrostender Stahl 18/8, AISI 302/303): Die Edelstahl-Alternative für Anwendungen mit höheren Korrosionsanforderungen, etwa in der Lebensmitteltechnik oder im Außeneinsatz.
- SP-M6-1 (gehärteter Edelstahl, PEM 300®): Speziell entwickelt für dünne Edelstahlbleche, bei denen eine normale CLS-Mutter wegen ähnlicher Härte von Mutter und Blech nicht mehr zuverlässig verstemmt.
Wer das Bauteil konkret bei einem Distributor bestellt, sollte unbedingt auf den vollständigen Oberflächencode achten, da ZI- und ZC-Varianten preislich und in der Verfügbarkeit leicht abweichen können – technisch sind beide für die meisten industriellen Innenanwendungen gleichwertig geeignet. Für den Außeneinsatz oder Anwendungen mit direktem Witterungskontakt lohnt sich dagegen grundsätzlich der Wechsel auf eine Edelstahlvariante, da weder ZI noch ZC einen dauerhaften Schutz gegen Salznebel, Feuchtigkeit und mechanischen Abrieb über Jahre hinweg garantieren.
Montage: So wird die Mutter richtig eingepresst
Der große Vorteil einer Einpressmutter liegt in der einfachen, werkzeugarmen Montage. Dennoch entscheidet die korrekte Vorgehensweise darüber, ob die Verbindung tatsächlich die oben genannten Ausreiß- und Anzugswerte erreicht. Der grundsätzliche Montageablauf sieht so aus:
- Loch vorbereiten: Das Montageloch wird mit dem vorgegebenen Durchmesser (siehe Maßtabelle oben) gestanzt oder gebohrt. Wichtig: Es ist keine Nacharbeit wie Entgraten der Lochkante erforderlich – im Gegenteil, eine leicht scharfe Kante unterstützt den Formschluss mit der Rändelung.
- Mutter positionieren: Die Einpressmutter wird mit dem Rändelschaft nach oben in die Aufnahme des Ambosses bzw. der Pressvorrichtung gelegt, das Blech wird darüber positioniert, sodass das vorbereitete Loch exakt über dem Schaft der Mutter sitzt.
- Ausrichten: Stempel und Amboss müssen parallel zueinander stehen. Ein Schiefstand führt zu ungleichmäßigem Materialfluss und reduziert die spätere Haltekraft spürbar.
- Einpressen: Mit kontrollierter, gleichmäßiger Presskraft wird die Mutter in das Blech gedrückt, bis der Bund bzw. Kopf bündig oder planparallel an der Blechoberfläche anliegt. Für M6 mit Schaftcode 1 sind dafür entsprechende Amboss- und Stempelsätze vom Hersteller vorgesehen.
- Sichtprüfung: Abschließend wird kontrolliert, ob die Mutter gerade sitzt, das Gewinde frei von Verformung ist und kein Blechausbruch rund um das Loch entstanden ist.
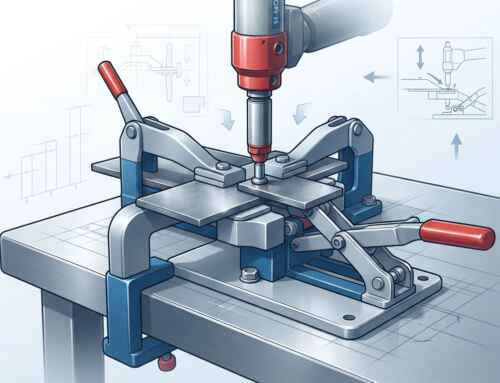
In der Serienfertigung erledigen das pneumatische oder hydraulische Einpresspressen vollautomatisch, oft im Durchlauf direkt nach dem Stanzen des Blechteils. In der Einzelfertigung, bei Prototypen, Reparaturen oder kleinen Losgrößen – also genau dort, wo viele Betriebe im Werkzeug- und Vorrichtungsbau sowie im Sondermaschinenbau tätig sind – wird die Mutter dagegen häufig manuell mit einer Werkbankpresse oder einem Handhebelpresswerkzeug gesetzt. Und genau hier zeigt sich ein praktisches Problem, das in Datenblättern selten thematisiert wird: Das Blechteil muss während des gesamten Pressvorgangs absolut ruhig, plan und spielfrei liegen, sonst verkantet die Mutter oder das Loch verzieht sich.
Bei größeren, sperrigen oder unregelmäßig geformten Blechbaugruppen reicht eine einfache Werkbank oft nicht aus, um diese Ruhe und Zugänglichkeit sicherzustellen. An dieser Stelle kommen flexible Werkstückspanner wie der SI-MON von JuS Spanntechnik ins Spiel – nicht als Ersatz oder Alternative zur Einpressmutter selbst, sondern als ergänzendes Montagehilfsmittel, das das Werkstück während des Einpressens zuverlässig fixiert.
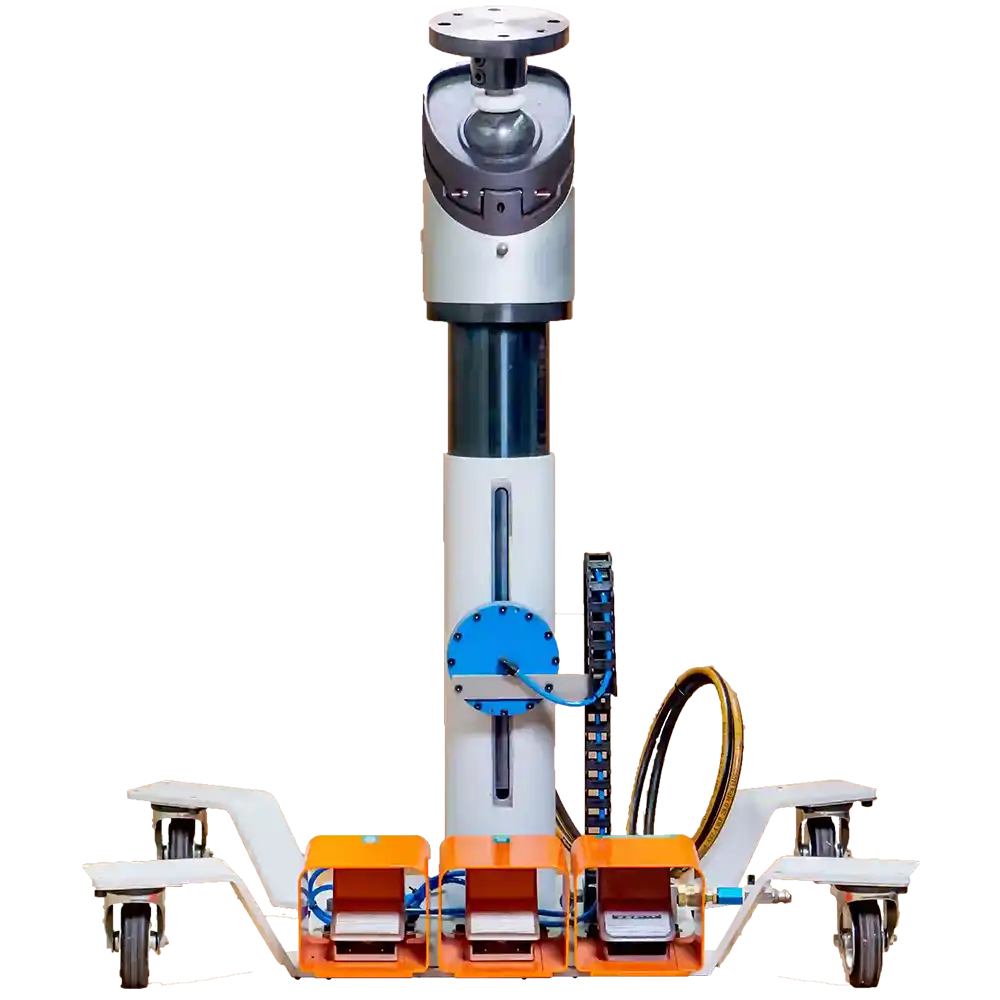
Der SI-MON M2A50 fixiert Blechbauteile dreh- und schwenkbar bis 50 kg Traglast – praktisch, wenn ein Werkstück beim Einpressen von mehreren Seiten zugänglich sein muss.
Der SI-MON ist ein Montageständer mit drehbarem und schwenkbarem Kugelkopf, der Werkstücke per Schraubstock-Aufnahme, Magnetplatte oder Nullpunktspannsystem fixiert. Gerade wenn ein größeres Blechteil mit mehreren Einpressmuttern an unterschiedlichen Positionen bestückt werden muss, lässt sich das Bauteil am SI-MON so drehen und kippen, dass jede Einpressposition optimal unter der Presse oder dem Handwerkzeug liegt – ohne das Werkstück jedes Mal neu umzuspannen oder von Hand zu halten. In der betrieblichen Praxis spart das vor allem bei wiederkehrenden Reparatur- und Nachrüstarbeiten spürbar Zeit, weil ein und dieselbe Aufspannung für mehrere Montagepositionen ausreicht.
Automatisierte Serienmontage versus manuelle Einzelfertigung
Es lohnt sich, die beiden grundsätzlichen Montagewege noch etwas genauer zu trennen, da sie unterschiedliche Anforderungen an Werkzeug, Personal und Vorrichtungen stellen. In der automatisierten Serienfertigung werden Einpressmuttern häufig in Gurtband- oder Schüttgutform angeliefert und über Zuführeinheiten direkt in Servopressen eingespeist, die Presskraft, Hub und Parallelität elektronisch überwachen und dokumentieren. Abweichungen werden dabei sofort erkannt und das betroffene Teil ausgeschleust, bevor es in die nächste Fertigungsstufe gelangt.
In der handwerklich geprägten Einzel- und Kleinserienfertigung fehlt diese Überwachung in der Regel. Hier hängt die Prozesssicherheit stärker von der Erfahrung des Werkers, der Qualität des eingesetzten Presswerkzeugs und – oft unterschätzt – von der Stabilität der Werkstückaufnahme ab. Ein Werkstück, das während des Pressvorgangs minimal nachgibt oder kippelt, führt zu denselben Fehlerbildern wie eine schlecht eingestellte Serienpresse: schräger Sitz, unvollständiger Formschluss, im ungünstigsten Fall ein ausgebrochenes Loch. Deshalb lohnt sich gerade in diesem Fertigungsumfeld die Investition in eine flexible, aber stabile Aufnahme, die das Werkstück für jede einzelne Position exakt und wiederholbar ausrichtet.
Typische Anwendungsbereiche
Einpressmuttern vom Typ S – und damit auch das hier behandelte Bauteil – findet man branchenübergreifend überall dort, wo dünnwandige Blechkonstruktionen ein belastbares Innengewinde benötigen, ohne dass die Rückseite zugänglich ist oder zusätzliches Gewicht durch Schweißmuttern entstehen soll:
- Schaltschrank- und Gehäusebau: Montage von Tragschienen, Baugruppenträgern, Frontplatten und Abdeckungen in Blechgehäusen.
- Automobil- und Nutzfahrzeugzulieferung: Befestigung von Verkleidungsteilen, Halterungen und Anbauteilen an dünnen Karosserie- oder Strukturblechen.
- Elektro- und Elektronikindustrie: Server- und Netzwerkgehäuse, Rack-Einbauten, Netzteilgehäuse.
- Maschinen- und Anlagenbau: Verkleidungen, Schutzbleche und Anbauteile, die im Servicefall wieder lösbar sein müssen.
- Möbel- und Ladenbau: Metallregale, Tresen- und Thekenkonstruktionen mit demontierbaren Blechverbindungen.
Gemeinsam ist all diesen Anwendungen, dass eine klassische Durchgangsschraube mit Mutter auf der Rückseite entweder nicht zugänglich oder unerwünscht ist – etwa weil die Rückseite verkleidet ist, in einem engen Gehäuse keine zweite Hand zum Gegenhalten passt oder ein lösbares Gewinde für Wartung und Service dauerhaft erhalten bleiben soll. Ein praxisnahes Beispiel: In einem Schaltschrank-Projekt wird die Frontblende häufig mehrfach demontiert und wieder montiert, etwa bei Erweiterungen oder Wartungsarbeiten. Eine Einpressmutter in der Blende behält dabei über die gesamte Lebensdauer ein vollwertiges, nicht ausgeleiertes Gewinde – im Gegensatz zu einem Blechgewinde, das direkt ins dünne Material geschnitten wurde und nach wenigen Montagezyklen an Haltekraft verliert.
Qualitätssicherung: Wie die Haltekraft geprüft wird
Die oben genannten Ausreiß- und Anzugswerte sind keine theoretischen Zahlen, sondern Ergebnisse standardisierter Prüfverfahren, die auch für die stichprobenhafte Qualitätskontrolle in der eigenen Fertigung nachgebildet werden können. Beim Ausreißtest (Pull-out-Test) wird die eingepresste Mutter in einer Zugprüfmaschine axial belastet, bis sie sich aus dem Blech löst oder das Blech reißt; die dabei gemessene Kraft entspricht der in der Tabelle genannten Ausreißkraft. Beim Anzugsmoment- bzw. Torque-out-Test wird stattdessen eine Schraube mit stufenweise steigendem Drehmoment angezogen, bis sich die Mutter im Blech mitdreht – der Wert unmittelbar davor ist der zulässige Anzugsmoment-Widerstand.
Für die laufende Fertigung reicht in der Praxis meist eine einfache Sichtprüfung plus eine stichprobenhafte Funktionsprüfung mit einem Drehmomentschlüssel, um systematische Abweichungen – etwa durch ein verschlissenes Presswerkzeug oder eine falsch eingestellte Presse – frühzeitig zu erkennen, bevor sie sich auf eine größere Fertigungslosgröße auswirken.
Integration in die Konstruktion: CAD-Daten und Normteile-Bibliotheken
Für die Konstruktionsarbeit stellt KVT-Fastening ebenso wie PennEngineering parametrische 3D-CAD-Modelle über gängige Normteile-Portale wie PARTcommunity zur Verfügung. Dort lässt sich die Teilenummer direkt mit den gewünschten Parametern – Gewindegröße, Schaftcode, Werkstoffvariante – konfigurieren und als STEP-, IGES- oder nativen CAD-Datensatz für SolidWorks, Inventor, Creo oder vergleichbare Systeme herunterladen. Das erspart es, das Bauteil von Hand nachzukonstruieren, und stellt zugleich sicher, dass die in der Zeichnung verwendete Geometrie exakt der real bestellten Teilenummer entspricht – ein Detail, das insbesondere bei automatisiert erzeugten Fertigungszeichnungen und Lochbildern für CNC-Stanzmaschinen Fehler vermeidet.
Praxisbeispiel: Frontblende eines Schaltschranks
Ein typisches Projekt aus der Praxis verdeutlicht, wie die einzelnen Aspekte zusammenspielen: Ein Sondermaschinenbauer fertigt in Kleinserie Frontblenden für Schaltschränke, in die später Taster, Anzeigeinstrumente und ein Not-Aus-Schalter eingebaut werden. Die Blende besteht aus 1,2 mm starkem, verzinktem Stahlblech – also exakt im zulässigen Bereich für den Schaftcode 1. An sechs Positionen entlang der Blendenkante werden Einpressmuttern mit M6-Gewinde gesetzt, über die später die Montageplatte mit der eigentlichen Schaltanlage verschraubt wird.
Weil die Blende im Lauf ihrer Nutzungsdauer mehrfach demontiert wird – etwa für Wartungsarbeiten oder den nachträglichen Einbau weiterer Bedienelemente –, kommt ein Blechgewinde von vornherein nicht in Frage: Es würde nach wenigen Montagezyklen ausleiern. Die Fertigung erfolgt in einer Werkbankpresse, da die Losgröße eine automatisierte Pressenlinie wirtschaftlich nicht rechtfertigt. Damit alle sechs Positionen exakt senkrecht und mit gleichbleibender Presskraft gesetzt werden können, wird die Blende in einer Werkstückaufnahme fixiert, die sich zwischen den einzelnen Positionen frei drehen und kippen lässt, ohne die Blende jedes Mal neu auszurichten. Genau für dieses Szenario – kleine bis mittlere Losgrößen, mehrere Einpresspositionen pro Werkstück, kein automatisierter Fertigungsablauf – ist die Kombination aus Einpressmutter und flexibler Werkstückfixierung in der betrieblichen Praxis besonders wirtschaftlich.
Vergleich zu anderen Gewindelösungen in dünnem Blech
Um die Einordnung zu vervollständigen, lohnt sich ein kurzer Vergleich mit den gängigsten Alternativen, ein Gewinde in dünnem Blech zu realisieren. Jede dieser Lösungen hat ein eigenes Anwendungsprofil, und die Wahl hängt stark von Zugänglichkeit, Losgröße und Belastungsanforderung ab:
| Lösung | Eigenschaften |
|---|---|
| Einpressmutter (Self-Clinching Nut) | Einseitige Montage, hohe Haltekraft, kalte Verformung ohne Wärmeeinbringung, erfordert Presswerkzeug und vorbereitetes Loch |
| Blechgewinde (direkt ins Blech geschnitten) | Keine Zusatzteile nötig, aber geringe Haltekraft und schnelles Ausleiern bei mehrfacher Montage, nur für geringe Lasten geeignet |
| Schweißmutter | Sehr hohe Haltekraft, aber Wärmeeinbringung mit Verzugsrisiko, zusätzlicher Schweißprozess und Nacharbeit (Entzundern, Lackieren) nötig |
| Drahtgewindeeinsatz (z. B. nach DIN 8140) | Flexibel für viele Werkstoffe inkl. Kunststoff und Guss, aber zweiseitige Zugänglichkeit oder tiefere Bohrung erforderlich, kein Clinch-Prinzip |
| Durchgangsschraube mit Sechskantmutter | Einfachste Lösung, aber Rückseite muss zugänglich sein und eine zweite Hand zum Gegenhalten ist meist erforderlich |
Im direkten Vergleich zeigt sich, warum die Einpressmutter in der dünnwandigen Blechverarbeitung so verbreitet ist: Sie vereint eine für die Bauteilgröße hohe Haltekraft mit einseitiger Montage und ohne Wärmeeinbringung – ein Kompromiss, den weder das einfache Blechgewinde noch die Schweißmutter in dieser Form bieten.
Vor- und Nachteile im Vergleich
| Vorteile | Nachteile / Einschränkungen |
|---|---|
| Hohe Ausreiß- und Anzugsfestigkeit trotz kompakter Bauform | Benötigt präzises Stanz- oder Bohrloch mit genauer Toleranz |
| Einseitige Montage, Rückseite muss nicht zugänglich sein | Blech muss weicher/weniger hart sein als die Mutter selbst |
| Kein Schweißen, keine Wärmeeinbringung ins Blech | Mindestblechstärke und Mindestrandabstand müssen eingehalten werden |
| Wiederverwendbares, vollwertiges Innengewinde M6 | Falsch ausgerichtete Presse kann zu Schiefsitz oder Blechausbruch führen |
| Breite Werkstoff- und Oberflächenauswahl (ZI, ZC, CLS, SP) | Bei sehr dünnen oder sehr dicken Blechen ist ein anderer Schaftcode nötig |
In der Summe überwiegen für die meisten Blechkonstruktionen die Vorteile deutlich, solange die konstruktiven Randbedingungen – Lochtoleranz, Randabstand, Blechhärte – von Anfang an korrekt berücksichtigt werden. Die genannten Nachteile sind weniger Schwächen des Bauteils selbst als vielmehr Hinweise darauf, wie wichtig eine sorgfältige Konstruktions- und Montagevorbereitung ist.
Alternativen und verwandte Varianten
Nicht jede Anwendung passt exakt zur Standardausführung. Wer bei der Recherche feststellt, dass die eigene Blechstärke oder der Werkstoff nicht passt, hat innerhalb der PEM/KVT-Produktfamilie mehrere naheliegende Alternativen:
- S-M6-0 / S-M6-2: Gleicher Typ und gleiches Gewinde, aber andere Schaftcodes für dünnere (0) oder dickere (2) Bleche.
- CLS-M6-1: Identische Geometrie, jedoch aus nichtrostendem Stahl 18/8 – sinnvoll bei Edelstahlblechen oder erhöhten Korrosionsanforderungen.
- SP-M6-1: Gehärtete Edelstahlvariante speziell für dünne Edelstahlbleche, bei denen eine Standard-CLS-Mutter nicht zuverlässig verstemmt.
- SH-Serie (Hard Panel Nuts): Für gehärtete oder sehr feste Bleche, bei denen die Standard-S-Serie nicht mehr greift.
- Drahtgewindeeinsätze (z. B. nach DIN 8140) oder Einpressgewindebuchsen: Keine direkten Alternativen im eigentlichen Sinne, aber verwandte Lösungen für Gewinde in Werkstoffen, die sich nicht für das Einpress-Clinch-Prinzip eignen, etwa Kunststoff oder Gussteile.
Die Wahl zwischen diesen Varianten entscheidet sich fast immer an zwei Fragen: Welche Blechstärke und welcher Blechwerkstoff liegen vor, und wie aggressiv ist die Umgebung in Bezug auf Korrosion? Im Zweifel lohnt sich ein Blick in das aktuelle KVT-Fastening- oder PEM-Datenblatt, bevor eine Konstruktion final festgelegt wird.
Wo bekommt man das Bauteil? Ein Blick auf die Bezugsquellen
Eine kurze Analyse der auf Google am besten platzierten Seiten zum Keyword KVT S-M6-1 zeigt ein Muster, das für diese Art von sehr spezifischer Teilenummer-Suche typisch ist: Es dominieren reine Katalog- und Distributorenseiten mit knappen technischen Steckbriefen, 3D-CAD-Downloads und Bestellmöglichkeiten – aber kaum erklärender Ratgeber-Content, der die Teilenummer in einen größeren technischen Zusammenhang einordnet. Das ist genau die Lücke, die dieser Artikel schließen soll.
- Herstellerseiten von PennEngineering (pemnet.com): Die technisch verlässlichste Quelle für Originaldatenblätter, Maße und Prüfwerte – allerdings ohne praxisnahe Montageanleitung.
- KVT-Fastening/Bossard (über PARTcommunity-3D-CAD-Portale): Bietet CAD-Modelle mit variablen Parametern (Gewinde, Blechstärke, Werkstoff) zum Download für die Konstruktion, aber kaum Fließtext-Erklärung.
- Distributoren wie im-tek.com.tr, Keller & Kalmbach oder RS Online: Listen die Teilenummer mit Preis, Verfügbarkeit und Mindestbestellmenge, ordnen sie aber selten in den größeren technischen Kontext der gesamten Produktfamilie ein.
- Technische Fachportale (z. B. GlobalSpec/Datasheets): Zeigen Produktübersichten mit teils eingeschränktem Zugriff auf die vollständigen technischen Daten ohne Registrierung.
Für die Praxis bedeutet das: Das Bauteil lässt sich bei nahezu jedem einschlägigen Verbindungstechnik-Distributor in Deutschland, Österreich und der Schweiz beschaffen – ob direkt bei KVT-Fastening (Bossard Group), bei spezialisierten Verbindungselemente-Händlern oder über große Kataloganbieter. Wichtig ist beim Preisvergleich vor allem, auf identische Oberflächencodes (ZI vs. ZC) und Mindestabnahmemengen zu achten, da diese zwischen Anbietern deutlich variieren können. Für kleinere Stückzahlen bieten viele Distributoren inzwischen auch Einzelteil-Verkauf an, während klassische Normteile-Großhändler häufig auf Verpackungseinheiten von mehreren Hundert Stück ausgelegt sind – ein Punkt, der sich bei einem Preisvergleich lohnt, bevor man sich für einen Anbieter entscheidet.
Kostenfaktoren und Beschaffungstipps
Der Stückpreis einer Einpressmutter in dieser Baugröße liegt – je nach Abnahmemenge, Werkstoffvariante und Distributor – typischerweise im niedrigen bis mittleren Cent-Bereich pro Teil, kann sich aber zwischen Stahl- und Edelstahlausführung sowie zwischen kleinen und großen Abnahmemengen deutlich unterscheiden. Mehrere Faktoren beeinflussen den tatsächlichen Beschaffungspreis in der Praxis stärker, als es der reine Listenpreis vermuten lässt:
- Abnahmemenge und Verpackungseinheit: Viele Distributoren kalkulieren den Stückpreis gestaffelt nach Gebinde- oder Palettengröße; wer regelmäßig größere Stückzahlen benötigt, profitiert deutlich von Rahmenverträgen oder Jahresabrufen.
- Werkstoff- und Oberflächenvariante: Die Standard-ZI-Ausführung aus Kohlenstoffstahl ist in aller Regel die preisgünstigste Option; Edelstahlvarianten wie CLS oder SP liegen spürbar darüber.
- Lieferzeit und Lagerverfügbarkeit: Standardgrößen wie M6 mit gängigen Schaftcodes sind bei den meisten Distributoren ab Lager verfügbar, während ausgefallene Kombinationen aus Gewinde, Schaftcode und Werkstoff mitunter eine Beschaffungszeit von mehreren Wochen mit sich bringen.
- Zusatzkosten für Presswerkzeug: Wer das Bauteil erstmals verarbeitet, sollte die Investition in das passende Amboss- und Stempelwerkzeug sowie gegebenenfalls eine geeignete Werkstückaufnahme von Anfang an in die Projektkalkulation einplanen, statt sie erst bei der ersten Reklamation zu berücksichtigen.
Ein Angebotsvergleich zwischen mehreren Distributoren lohnt sich insbesondere bei größeren Projektmengen, sollte aber immer auf Basis identischer technischer Spezifikation erfolgen – also gleicher Schaftcode, gleicher Oberflächencode und, falls relevant, gleiche Herkunft der Originalware, da sich am Markt neben Originalware von PennEngineering/KVT-Fastening auch technisch ähnliche, aber nicht immer vollständig baugleiche Nachbauten finden.
Häufige Montagefehler und wie man sie vermeidet
Auch wenn das Einpressen einer Mutter technisch einfach klingt, führen in der Praxis immer wieder dieselben Fehler zu Reklamationen oder Nacharbeit:
- Falscher Lochdurchmesser: Ein zu großes Loch verhindert den vollständigen Formschluss der Rändelung, ein zu kleines Loch kann die Mutter verkanten oder das Blech einreißen lassen.
- Fehlende Rechtwinkligkeit: Steht die Presse nicht exakt senkrecht zum Blech, presst sich die Mutter schräg ein – die Folge sind reduzierte Haltewerte und ein optisch schiefer Sitz.
- Zu geringer Randabstand: Wird der Mindestabstand zur Blechkante unterschritten, kann das Blech beim Einpressen ausbrechen oder reißen.
- Falscher Schaftcode für die vorliegende Blechstärke: Eine Mutter mit Schaftcode 1 in einem deutlich dünneren oder dickeren Blech als vorgesehen erreicht nicht die angegebenen Haltewerte, selbst wenn sie sich optisch unauffällig einpressen lässt.
- Unzureichende Fixierung des Werkstücks: Besonders bei größeren oder unhandlichen Blechteilen führt ein instabiler Halt während der Montage zu Ungenauigkeiten – genau der Punkt, an dem ein stabiler Werkstückspanner wie der SI-MON seinen praktischen Nutzen zeigt.
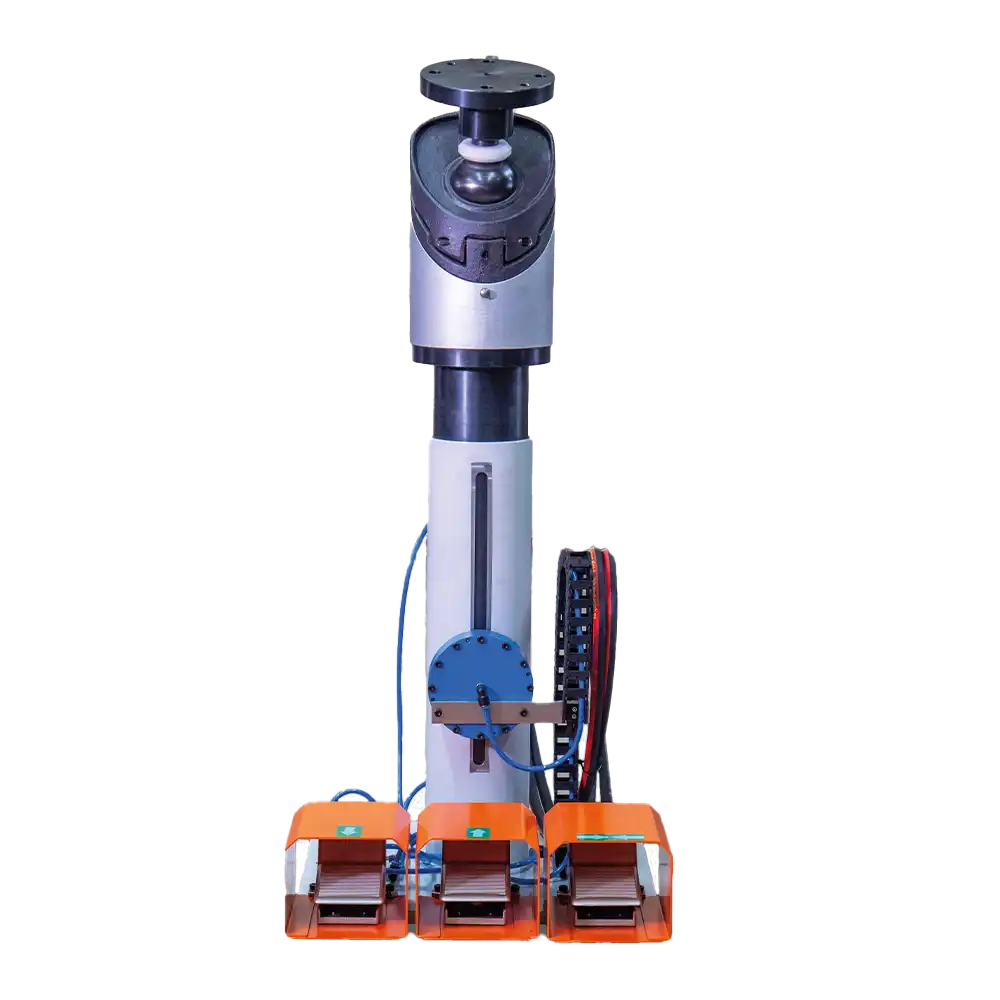
Der pneumatisch klemmende SI-MON M2C60 hält Werkstücke bis 60 kg sicher in Position – ideal, wenn beim Einpressen mehrerer Muttern an einem Blechteil ein wiederholbarer, verkantungsfreier Sitz gefragt ist.
Gerade in der Einzelfertigung oder bei Reparatur- und Nachrüstarbeiten, wo keine automatisierte Pressenlinie zur Verfügung steht, zahlt sich eine stabile, flexibel positionierbare Werkstückaufnahme aus: Sie reduziert Ausschuss, beschleunigt wiederkehrende Einpressvorgänge an mehreren Positionen und sorgt dafür, dass jede einzelne Mutter exakt senkrecht und mit gleichmäßiger Kraft gesetzt wird. Das pneumatische Klemmsystem des SI-MON hält das Werkstück dabei auch während mehrfachem Umgreifen und Umpositionieren zuverlässig in der einmal gewählten Lage, sodass sich die Presskraft vollständig auf das Einpressen der Mutter konzentrieren kann, statt einen Teil davon für das Gegenhalten des Werkstücks aufzuwenden.
Häufig gestellte Fragen
Ist die KVT S-M6-1 dasselbe Bauteil wie die PEM S-M6-1?
Ja. KVT-Fastening fertigt und vertreibt die Einpressmutter-Baureihen in Europa in Lizenz von PennEngineering (PEM®). Geometrie, Werkstoff und technische Kennwerte sind identisch, lediglich die Markenbezeichnung und gegebenenfalls die interne Artikelnummer des jeweiligen Distributors unterscheiden sich.
Welche Blechstärke passt zur Einpressmutter mit Schaftcode 1?
Der Schaftcode „1″ ist für einen bestimmten Blechstärkenbereich ausgelegt, typischerweise im Bereich von etwa 1,0 bis 1,5 mm. Für dünnere oder dickere Bleche existieren die Varianten mit Schaftcode 0 bzw. 2 – das aktuelle Datenblatt gibt hier die exakten Grenzwerte vor.
Kann das Bauteil auch in Edelstahlblech eingesetzt werden?
Die Standardausführung aus Kohlenstoffstahl funktioniert am besten in weicheren Blechen wie Baustahl oder Aluminium. Für Edelstahlbleche gibt es die Varianten CLS-M6-1 (Edelstahl) bzw. SP-M6-1 (gehärteter Edelstahl für dünne Edelstahlbleche), die speziell auf diese Werkstoffkombination abgestimmt sind.
Wie viel Presskraft benötigt man zum Einpressen?
Die exakte Presskraft hängt von Blechwerkstoff und -stärke ab und ist im Herstellerdatenblatt hinterlegt. In der Praxis genügt für M6-Einpressmuttern in dünnem Blech häufig eine Werkbank- oder Handhebelpresse mit entsprechendem Amboss- und Stempelwerkzeug, wie es KVT-Fastening/PEM für diese Baugröße anbietet.
Was ist der Unterschied zwischen ZI und ZC?
Beide Codes stehen für eine verzinkte Oberfläche. ZI bezeichnet die farblos passivierte Standardvariante, ZC eine chromatierte (gelb passivierte) Variante mit etwas abweichendem Korrosionsschutz-Profil. Für die meisten Innenanwendungen sind beide Varianten funktional gleichwertig.
Kann man eine einmal eingepresste Mutter wieder entfernen?
Grundsätzlich ist eine Einpressmutter für den dauerhaften Verbleib im Blech ausgelegt. Ein nachträgliches Entfernen ist in der Praxis nur durch Herausbohren oder -fräsen möglich und beschädigt dabei in der Regel das umgebende Blech, sodass eine Ersatzmutter meist in einem geringfügig größeren oder versetzten Loch gesetzt werden muss.
Ist für die Montage ein spezielles Presswerkzeug zwingend notwendig?
Für reproduzierbare Ergebnisse und die in den Datenblättern genannten Haltewerte ist ein auf die Baugröße abgestimmtes Amboss- und Stempelwerkzeug empfehlenswert. Improvisierte Lösungen, etwa mit einem Schraubstock ohne passende Werkzeugaufnahme, führen häufiger zu Schiefsitz oder unvollständigem Formschluss.
Woran erkennt man, ob eine Mutter original von KVT-Fastening/PennEngineering stammt oder ein Nachbau ist?
Originalware ist in der Regel mit einer Herstellerkennzeichnung auf der Verpackung sowie einem vollständigen, nachvollziehbaren Datenblatt mit Chargen- oder Zertifikatsbezug versehen. Bei Nachbauten ohne vollständige technische Dokumentation besteht ein höheres Risiko, dass Härte, Rändelgeometrie oder Beschichtung von der Originalspezifikation abweichen – mit entsprechenden Auswirkungen auf Ausreiß- und Anzugsfestigkeit. Für sicherheitsrelevante oder stark belastete Verbindungen empfiehlt sich daher grundsätzlich Originalware mit Rückverfolgbarkeit.
Eignet sich die Mutter auch für Aluminiumblech?
Ja, die Standardausführung ist ausdrücklich auch für Aluminiumbleche bis zu einer bestimmten Härte (üblicherweise angegeben in HRB) vorgesehen, wie die oben genannten Ausreißwerte für Aluminium zeigen. Wichtig ist, dass die Blechhärte innerhalb der vom Hersteller spezifizierten Grenzwerte liegt, da zu harte Aluminiumlegierungen den Formschluss der Rändelung beeinträchtigen können.
Checkliste vor der Bestellung
Vor der eigentlichen Bestellung oder Freigabe in der Konstruktion lohnt sich ein kurzer, systematischer Abgleich der wichtigsten Punkte, um Fehlbestellungen und Montageprobleme von vornherein zu vermeiden:
- Stimmt die vorliegende Blechstärke mit dem Bereich des Schaftcodes überein, oder ist eine andere Codeziffer (0 oder 2) erforderlich?
- Ist der vorgesehene Blechwerkstoff weich genug für die Standard-Stahlausführung, oder wird eine Edelstahl- bzw. gehärtete Variante benötigt?
- Ist der geplante Lochdurchmesser exakt auf die Maßtabelle abgestimmt, inklusive Mindestrandabstand zur Blechkante?
- Steht das passende Amboss- und Stempelwerkzeug für die Montage zur Verfügung, oder muss es zusätzlich beschafft werden?
- Ist bei mehreren Einpresspositionen pro Werkstück eine geeignete, flexible Werkstückfixierung vorhanden, die ein verkantungsfreies, wiederholbares Einpressen ermöglicht?
- Wurde beim Preisvergleich zwischen Distributoren auf identischen Oberflächencode und vergleichbare Abnahmemenge geachtet?
Wer diese Punkte vor Bestellung und Montage einmal durchgeht, vermeidet die in der Praxis häufigsten Ursachen für Nacharbeit, Reklamationen oder vorzeitigen Verschleiß der Gewindeverbindung.
Fazit
Die KVT S-M6-1 ist eine Standard-Einpressmutter mit M6-Gewinde, die über das bewährte PEM-Clinch-Prinzip ein belastbares Innengewinde in dünnem Blech schafft – einseitig montierbar, ohne Schweißen und mit nachgewiesenen Ausreiß- und Anzugsfestigkeiten, die weit über das hinausgehen, was man einem derart kompakten Bauteil auf den ersten Blick zutraut. Wer die richtige Blechstärke, den passenden Oberflächencode und die korrekte Montagegeometrie beachtet, erhält eine dauerhaft wiederverwendbare Gewindeverbindung, die auch nach vielen Montagezyklen keine Haltekraft verliert. Für die handwerkliche oder kleinserielle Montage – etwa im Werkzeug- und Vorrichtungsbau oder bei Reparaturarbeiten ohne automatisierte Presslinie – lohnt sich zusätzlich der Blick auf eine stabile Werkstückfixierung wie den SI-MON von JuS Spanntechnik, damit jede einzelne Mutter exakt senkrecht und reproduzierbar gesetzt werden kann.