
Gewindefurchende Schrauben: Funktion, Vorteile und richtige Anwendung
Gewindefurchende Schrauben ermöglichen eine schnelle und wirtschaftliche Verbindung von Bauteilen, ohne dass das Innengewinde zuvor mit einem Gewindebohrer geschnitten werden muss. Beim Einschrauben formen sie das benötigte Gegengewinde direkt im vorbereiteten Werkstück. Dadurch können Arbeitsschritte eingespart und Montageprozesse vereinfacht werden.
Besonders im Maschinenbau, in der Metallverarbeitung und bei industriellen Montageprozessen kommen gewindefurchende Schrauben zum Einsatz. Eine wichtige Norm für metrische Ausführungen ist die DIN 7500. Sie beschreibt unter anderem technische Anforderungen an gewindefurchende Schrauben für metrische ISO-Gewinde. Die aktuelle DIN 7500-1:2021-07 gilt für einsatzgehärtete und angelassene Schrauben und deckt metrische Nenndurchmesser von 2 bis 12 mm ab.
Doch wie funktionieren gewindefurchende Schrauben genau? Wann sind sie sinnvoll und worauf muss bei Kernloch, Werkstoff und Montage geachtet werden? Dieser Ratgeber zeigt die wichtigsten Zusammenhänge.
Inhaltsverzeichnis
- Was sind gewindefurchende Schrauben?
- Wie funktionieren gewindefurchende Schrauben?
- Gewindefurchende Schrauben nach DIN 7500
- Was ist der Unterschied zwischen Gewindefurchen und Gewindeschneiden?
- Welche Vorteile haben gewindefurchende Schrauben?
- Welches Kernloch benötigen gewindefurchende Schrauben?
- Gewindefurchende Schrauben für Stahl und Aluminium
- Sind gewindefurchende Schrauben selbstschneidend?
- Gewindefurchende Schrauben richtig montieren
- Welche Fehler sollten vermieden werden?
- Gewindefurchende Schrauben in der industriellen Montage
- Werkstück sicher positionieren statt ständig umspannen
- Warum Spanntechnik auch bei Schraubarbeiten eine Rolle spielt
- SI-MON: flexible Montagevorrichtung für unterschiedliche Werkstücke
- Fazit: Gewindefurchende Schrauben richtig einsetzen
- Ähnliche Beiträge
Was sind gewindefurchende Schrauben?
Gewindefurchende Schrauben sind Schrauben, die beim Einschrauben selbst ein Innengewinde im Werkstück erzeugen. Anders als beim klassischen Gewindeschneiden wird das Material dabei nicht durch einen Schneidvorgang abgetragen. Stattdessen wird es durch die spezielle Gewindegeometrie der Schraube verdrängt und verformt.
Das Verfahren wird deshalb auch als spanlose Gewindeformung bezeichnet.
Für die Herstellung einer solchen Verbindung wird in vielen Fällen zunächst ein Kernloch in das Werkstück eingebracht. Die gewindefurchende Schraube wird anschließend in dieses Loch eingedreht. Während des Einschraubens verdrängt die Schraube das Material und formt daraus die Gewindeflanken.
Das Verfahren hat einen entscheidenden Vorteil: Ein separater Arbeitsgang zum Schneiden des Innengewindes kann entfallen.
Wichtig ist allerdings, dass die Schraube und das Werkstück aufeinander abgestimmt sind. Nicht jedes Material eignet sich gleichermaßen für das Gewindefurchen. Auch der richtige Lochdurchmesser ist entscheidend für eine zuverlässige Verbindung.
Wie funktionieren gewindefurchende Schrauben?
Das Prinzip lässt sich vereinfacht in mehrere Arbeitsschritte unterteilen:
- Das Werkstück wird vorbereitet.
- Je nach Anwendung wird ein passendes Kernloch hergestellt.
- Die gewindefurchende Schraube wird angesetzt.
- Beim Eindrehen verdrängt die Schraube das Material.
- Das verdrängte Material bildet die Gewindeflanken.
- Die Schraube sitzt anschließend formschlüssig im erzeugten Gegengewinde.
Im Gegensatz zu einem Gewindebohrer entsteht dabei kein klassischer Schneidspan. Das Material wird plastisch verformt.
Genau diese Eigenschaft macht gewindefurchende Schrauben für industrielle Montageprozesse interessant. Würde das Innengewinde konventionell hergestellt, wären zusätzliche Arbeitsschritte wie Gewindebohren und gegebenenfalls Entgraten erforderlich.
Allerdings bedeutet „kein Gewindeschneiden“ nicht automatisch, dass jede Bohrung mit jedem Schraubentyp funktioniert. Der Werkstoff, die Wandstärke, der Lochdurchmesser, die Schraubengeometrie und die Einschraubtiefe müssen zur Anwendung passen.
Gewindefurchende Schrauben nach DIN 7500
Bei der Suche nach passenden gewindefurchenden Schrauben stößt man häufig auf die DIN 7500.
Die DIN 7500-1 beschreibt gewindefurchende Schrauben für metrische ISO-Gewinde und enthält technische Anforderungen an entsprechende Schrauben. Die Norm unterscheidet verschiedene Ausführungen und Kopfformen.
Ergänzend ist die DIN 7500-2 relevant. Sie enthält Richtwerte für Lochdurchmesser von gewindefurchenden Schrauben nach DIN 7500-1 und DIN 267-30.
In der Praxis bedeutet das: Wer eine Verbindung mit einer gewindefurchenden Schraube auslegt, sollte nicht einfach den Durchmesser der Schraube als Bohrungsdurchmesser verwenden. Das Kernloch muss zur jeweiligen Schraube und zum Werkstoff passen.
Hersteller und Händler bieten beispielsweise Ausführungen mit verschiedenen Kopfformen und Antrieben an. Dazu gehören unter anderem Flachkopf, Senkkopf, Zylinderkopf, Innensechsrund oder Kreuzschlitz.
Was ist der Unterschied zwischen Gewindefurchen und Gewindeschneiden?
Der wichtigste Unterschied liegt in der Art und Weise, wie das Innengewinde entsteht.
Beim Gewindeschneiden wird Material durch ein Schneidwerkzeug abgetragen. Ein Gewindebohrer schneidet die Gewindeflanken in das zuvor hergestellte Kernloch.
Beim Gewindefurchen dagegen wird das Material verdrängt und verformt. Die Schraube übernimmt dabei selbst die Funktion der Gewindeformung.
Gewindeschneiden
- Material wird spanend abgetragen
- separater Gewindebohrer erforderlich
- Späne entstehen
- klassisches Verfahren für viele Werkstoffe und Anwendungen
- Innengewinde kann unabhängig von einer speziellen Schraubengeometrie hergestellt werden
Gewindefurchen
- Material wird spanlos verdrängt
- Schraube formt das Gegengewinde
- kein separater Gewindeschneidvorgang notwendig
- gut für rationelle Montageprozesse
- Kernloch und Werkstoff müssen genau zur Schraube passen
Die spanlose Formung kann außerdem die Materialstruktur im Bereich des Gegengewindes beeinflussen. Hersteller von gewindefurchenden Schrauben weisen deshalb unter anderem auf eine hohe Flankenüberdeckung und eine mögliche Kaltverfestigung des geformten Gewindes hin.
Welche Vorteile haben gewindefurchende Schrauben?
Der wesentliche Vorteil liegt in der Vereinfachung des Montageprozesses.
Wenn ein Innengewinde nicht separat geschnitten werden muss, können einzelne Fertigungsschritte entfallen. Das kann insbesondere bei hohen Stückzahlen interessant sein.
Zu den möglichen Vorteilen gehören:
- weniger Bearbeitungsschritte
- keine separate Gewindeschneidoperation
- spanlose Herstellung des Gegengewindes
- rationelle Montage
- Reduzierung von Bearbeitungszeiten
- keine Entsorgung klassischer Gewindeschneidspäne aus diesem Arbeitsgang
- hohe Flankenüberdeckung
- mögliche Kaltverfestigung des geformten Gewindes
- geeignete Lösung für automatisierte Montageprozesse
Würth beschreibt beispielsweise die Möglichkeit, mit gewindefurchenden Schrauben Gewinde in gebohrten, gelaserten, gestanzten oder gegossenen Öffnungen zu formen. Als weitere Vorteile werden unter anderem die entfallende Gewindeschneidoperation, eine hohe Tragkraft und ein spielfreier Sitz genannt.
Die tatsächliche Eignung muss jedoch immer anhand der konkreten Anwendung beurteilt werden. Eine gewindefurchende Schraube ist kein universeller Ersatz für jede herkömmliche Schraubverbindung.
Welches Kernloch benötigen gewindefurchende Schrauben?
Eine der häufigsten Fragen lautet: Welchen Bohrerdurchmesser benötigt man für eine gewindefurchende Schraube?
Darauf gibt es keine pauschale Antwort wie „Schraubendurchmesser minus X Millimeter“.
Der benötigte Lochdurchmesser hängt unter anderem von folgenden Faktoren ab:
- Nenndurchmesser der Schraube
- Gewindegeometrie
- Werkstoff
- Werkstofffestigkeit
- Wandstärke
- Einschraubtiefe
- gewünschter Gewindeausformung
- konkreter Schraubenausführung
Die DIN 7500-2 stellt hierfür Richtwerte für Lochdurchmesser bereit.
Entscheidend ist außerdem, dass das Kernloch nicht nur hinsichtlich seines Durchmessers betrachtet werden sollte. Auch die Qualität der Bohrung kann einen Einfluss auf den Montageprozess haben. Grate, Beschädigungen oder stark abweichende Bohrungsdurchmesser können die Einschraubkräfte verändern.
Gerade bei automatisierten oder wiederholenden Montageprozessen ist eine gleichbleibende Bohrungsqualität deshalb wichtig.
Gewindefurchende Schrauben für Stahl und Aluminium
Gewindefurchende Schrauben werden unter anderem für Stahl und Aluminium angeboten. Die Auswahl muss jedoch zum jeweiligen Werkstoff passen.
Stahl und Aluminium unterscheiden sich beispielsweise deutlich hinsichtlich Festigkeit, Härte und plastischer Verformbarkeit. Eine Schraube, die für einen bestimmten Werkstoff ausgelegt ist, sollte deshalb nicht ohne Prüfung in einem anderen Material eingesetzt werden.
Auch innerhalb einer Werkstoffgruppe gibt es große Unterschiede. Ein weicher Aluminiumwerkstoff verhält sich beim Gewindefurchen anders als ein hochfester Stahl.
Wettbewerber und Hersteller führen deshalb gewindefurchende Schrauben in unterschiedlichen Werkstoff- und Oberflächenvarianten. ETTINGER nennt beispielsweise Ausführungen aus Einsatzstahl sowie rostfreiem Stahl A2 und verschiedene metrische Größen von M2,5 bis M6.
Für die konkrete Auswahl sollten deshalb immer die technischen Angaben des Schraubenherstellers berücksichtigt werden.
Sind gewindefurchende Schrauben selbstschneidend?
Die Begriffe werden im Alltag nicht immer eindeutig verwendet.
Gewindefurchende Schrauben erzeugen das Gegengewinde durch Materialverformung. Sie sind damit eine Form der gewindeformenden Schrauben.
Der Begriff „selbstschneidend“ wird dagegen teilweise allgemeiner verwendet und kann verschiedene Schraubentypen bezeichnen. Deshalb lohnt sich bei einer technischen Bestellung ein genauer Blick auf Norm, Gewindegeometrie und Anwendung.
Besonders wichtig ist die Abgrenzung zu gewindeschneidenden Schrauben. Bei diesen wird Material tatsächlich spanend abgetragen. Beim Gewindefurchen erfolgt die Herstellung des Gegengewindes dagegen durch Verformen des Werkstoffs.
Auch „selbstbohrende Schrauben“ sind nicht automatisch dasselbe. Selbstbohrende Schrauben besitzen eine Geometrie, mit der sie das erforderliche Loch selbst erzeugen können. Bei klassischen gewindefurchenden Schrauben nach DIN 7500 wird dagegen grundsätzlich mit einer vorbereiteten Öffnung gearbeitet.
Gewindefurchende Schrauben richtig montieren
Eine zuverlässige Verbindung beginnt bereits bei der Vorbereitung des Werkstücks.
Zunächst muss geprüft werden, welcher Schraubentyp für den Werkstoff und die vorgesehene Belastung geeignet ist. Anschließend wird das erforderliche Kernloch entsprechend den technischen Angaben hergestellt.
Beim Einschrauben entsteht ein für das Verfahren typisches Anzugsmoment. Dieses kann höher ausfallen als bei einer normalen Schraube mit bereits vorhandenem Innengewinde, weil die Schraube während des Einschraubens das Material verformt.
Deshalb sollten bei der Montage unter anderem folgende Punkte kontrolliert werden:
- richtiger Kernlochdurchmesser
- geeigneter Werkstoff
- ausreichende Materialstärke
- korrekte Einschraubtiefe
- geeigneter Schraubentyp
- passende Drehzahl
- geeignetes Einschraubmoment
- geradliniges Ansetzen der Schraube
- gleichbleibende Qualität der Vorbohrung
Bei Serienmontagen kann es sinnvoll sein, den Montageprozess zu prüfen und zu standardisieren. Schon kleine Abweichungen beim Kernloch können sich auf die erforderliche Einschraubkraft und damit auf den gesamten Montageprozess auswirken.
Welche Fehler sollten vermieden werden?
Ein häufiger Fehler besteht darin, gewindefurchende Schrauben wie normale metrische Schrauben zu behandeln.
Bei einer normalen M6-Schraube mit geschnittenem Innengewinde ist das Gewinde bereits vollständig vorhanden. Bei einer gewindefurchenden M6-Schraube muss dagegen zunächst das Material während des Einschraubens verdrängt werden.
Daraus ergeben sich andere Anforderungen an den Montageprozess.
Falscher Kernlochdurchmesser
Ein zu kleines Kernloch kann zu hohen Einschraubmomenten führen. Ein zu großes Loch kann dagegen die Gewindeausformung und damit die Belastbarkeit der Verbindung beeinträchtigen.
Ungeeigneter Werkstoff
Nicht jeder Werkstoff lässt sich mit derselben Schraube zuverlässig furchen. Werkstoffhärte und Verformbarkeit müssen berücksichtigt werden.
Zu geringe Einschraubtiefe
Das geformte Gewinde benötigt ausreichend Eingriffslänge, um die vorgesehenen Kräfte übertragen zu können.
Schräges Einschrauben
Wird die Schraube nicht sauber angesetzt, kann das Gewinde fehlerhaft ausgeformt werden. Bei automatisierten Montageprozessen ist deshalb eine kontrollierte Führung besonders wichtig.
Fehlende Prozesskontrolle
Bei großen Stückzahlen können bereits kleine Abweichungen in Bohrung, Material oder Montageparameter zu wiederkehrenden Problemen führen. Eine standardisierte Prozesskontrolle kann deshalb wesentlich zur Qualität beitragen.
Gewindefurchende Schrauben in der industriellen Montage
Besonders interessant sind gewindefurchende Schrauben dort, wo viele gleiche oder ähnliche Verbindungen hergestellt werden.
In der Serienfertigung zählt nicht nur die reine Bearbeitungszeit. Auch Nebenzeiten, Werkstückhandling, Positionierung und Zugänglichkeit beeinflussen die Wirtschaftlichkeit eines Montageprozesses.
Ein Bauteil muss beispielsweise für eine Verschraubung sicher gehalten werden. Wenn mehrere Seiten des Werkstücks bearbeitet werden müssen, kann häufiges Umspannen zusätzlichen Aufwand verursachen.
Hier kommt die Verbindung zwischen Schraubtechnik und moderner Spanntechnik ins Spiel.
Eine sichere und flexible Fixierung des Werkstücks schafft die Voraussetzung dafür, dass der Mitarbeiter konzentriert und reproduzierbar arbeiten kann. Gerade bei größeren Baugruppen oder sperrigen Werkstücken ist die Positionierung deshalb ein wichtiger Bestandteil des gesamten Montageprozesses.
Werkstück sicher positionieren statt ständig umspannen
Bei kleinen Bauteilen reicht häufig eine klassische Werkbank-Spannung oder ein Schraubstock aus. Bei größeren oder unhandlichen Baugruppen wird die Situation schwieriger.
Muss eine Schraubstelle von mehreren Seiten erreicht werden, wird das Werkstück häufig gedreht, neu positioniert oder komplett umgespannt.
Das kostet Zeit und kann den Arbeitsablauf unterbrechen.
Eine flexible Montagevorrichtung kann hier einen anderen Ansatz ermöglichen: Das Werkstück bleibt sicher fixiert und wird stattdessen in die benötigte Arbeitsposition gebracht.
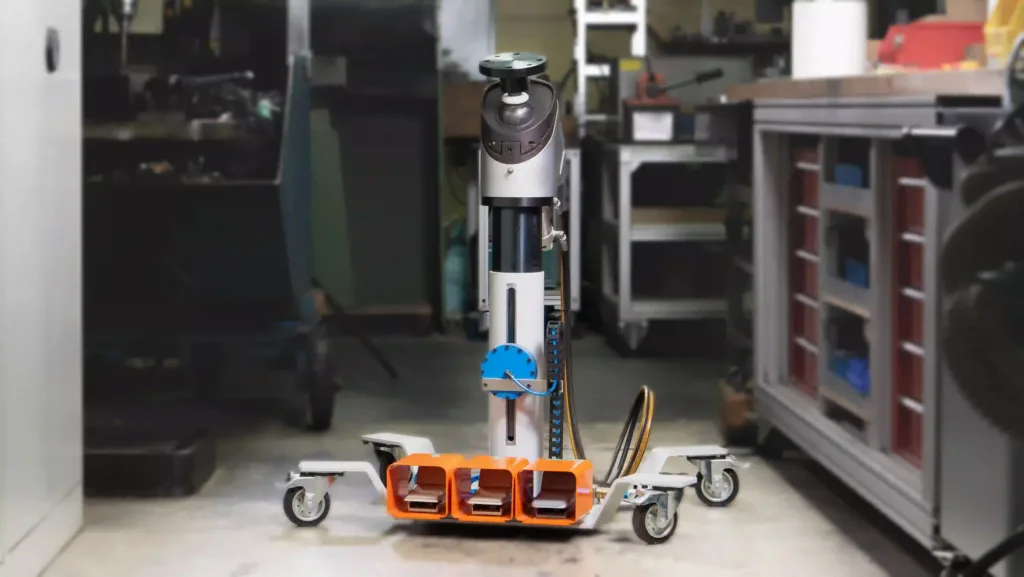
Genau für solche Aufgaben wurde die SI-MON Montagevorrichtung von JuS Spanntechnik entwickelt. Sie ermöglicht die flexible Fixierung sperriger Werkstücke und deren Bearbeitung von verschiedenen Seiten. Je nach Ausführung können Werkstücke bis 60 kg aufgenommen werden. Die Vorrichtung ist dreh- und schwenkbar und ermöglicht eine 360°-Drehung sowie einen Schwenkbereich von 90°.
Das kann beispielsweise beim Montieren, Prüfen, Schweißen, Entgraten oder bei Reparaturarbeiten interessant sein.
Warum Spanntechnik auch bei Schraubarbeiten eine Rolle spielt
Eine Schraube ist nur ein Teil einer funktionierenden Verbindung.
Für eine reproduzierbare Montage muss das Werkstück während des Arbeitsvorgangs sicher positioniert werden. Besonders bei größeren Bauteilen kann es schwierig sein, gleichzeitig das Werkstück zu halten, das Werkzeug zu führen und die richtige Position einzunehmen.
Eine geeignete Spann- oder Montagevorrichtung übernimmt deshalb einen wichtigen Teil der Arbeit.
Bei der SI-MON lässt sich beispielsweise die Spannlösung an die jeweilige Anwendung anpassen. JuS nennt unter anderem Schraubstock, Magnetplatte, Nullpunktspannplatte und individuelle Sonderlösungen als mögliche Spannmittel.
Dadurch kann eine Montagevorrichtung nicht nur für einen einzigen Arbeitsschritt eingesetzt werden. Sie kann vielmehr als flexible Arbeitsplattform für unterschiedliche Montage- und Bearbeitungsaufgaben dienen.
SI-MON: flexible Montagevorrichtung für unterschiedliche Werkstücke
Die SI-MON Montagevorrichtungen von JuS Spanntechnik sind insbesondere für Arbeitsplätze interessant, an denen Werkstücke regelmäßig aus unterschiedlichen Richtungen bearbeitet werden.
Je nach Modell stehen unterschiedliche Traglasten und Ausführungen zur Verfügung. Die Produktpalette reicht beispielsweise von kompakten Werkbanklösungen bis zu größeren pneumatischen Varianten.
Ein weiterer Vorteil ist die Beweglichkeit des Werkstücks. Statt das Bauteil für jeden Arbeitsschritt neu zu spannen, kann es innerhalb der Vorrichtung in eine günstigere Arbeitsposition gebracht werden.
Das ist insbesondere bei folgenden Tätigkeiten interessant:
- Montage
- Prüfung
- Nacharbeit
- Entgraten
- Schweißen
- Löten
- Reparatur
- Bearbeitung von Baugruppen
- Arbeiten an sperrigen Werkstücken
Die konkrete Auswahl sollte immer anhand von Werkstückgröße, Gewicht, benötigter Spannkraft und Arbeitsablauf erfolgen.
Fazit: Gewindefurchende Schrauben richtig einsetzen
Gewindefurchende Schrauben sind eine interessante Lösung für industrielle Schraubverbindungen, wenn das Innengewinde direkt beim Einschrauben erzeugt werden soll. Im Gegensatz zum klassischen Gewindeschneiden wird das Material dabei nicht spanend abgetragen, sondern verdrängt und verformt.
Besonders relevant ist die DIN 7500 für metrische gewindefurchende Schrauben. Die DIN 7500-1 beschreibt die technischen Anforderungen, während die DIN 7500-2 Richtwerte für die erforderlichen Lochdurchmesser liefert.
Für eine zuverlässige Verbindung müssen jedoch mehrere Faktoren zusammenpassen: Schraubengeometrie, Kernloch, Werkstoff, Wandstärke, Einschraubtiefe und Montageparameter.
In der industriellen Praxis sollte außerdem nicht nur die Schraube selbst betrachtet werden. Ein effizienter Montageprozess hängt ebenso davon ab, wie das Werkstück positioniert und fixiert wird. Gerade bei größeren oder sperrigen Bauteilen können flexible Spann- und Montagevorrichtungen dazu beitragen, unnötiges Umspannen zu reduzieren und den Zugang zu verschiedenen Arbeitsbereichen zu erleichtern.
Wer solche Anforderungen an seinem Montagearbeitsplatz hat, findet mit der SI-MON Montagevorrichtung von JuS Spanntechnik eine flexible Lösung für die Werkstückpositionierung. Die Vorrichtung ermöglicht je nach Ausführung das sichere Spannen und Bewegen von Werkstücken und bietet durch 360°-Drehbarkeit und 90°-Schwenkbereich einen freien Zugang zu unterschiedlichen Seiten.
Damit lässt sich der Blick über die einzelne Schraubverbindung hinaus auf den gesamten Montageprozess richten: Eine gute Verbindung beginnt mit der richtigen Schraube – ein effizienter Arbeitsablauf mit der richtigen Positionierung und Spanntechnik.