
Flächenpressung berechnen: Formel, Tabelle und Praxisbeispiele
In der Spanntechnik und im Vorrichtungsbau entscheidet die Flächenpressung oft darüber, ob eine Verbindung dauerhaft hält oder ob es zu Verschleiß, Setzverhalten oder bleibender Verformung kommt. Ob Spannbolzen, Passfeder, Spannpratze oder ein SI-MON-Aufspannsystem – überall dort, wo zwei Bauteile unter Kraft aufeinanderliegen, muss die auftretende Pressung unterhalb des zulässigen Werts des schwächeren Werkstoffs bleiben. In diesem Artikel erklären wir, was diese Größe bedeutet, wie Sie sie mit der passenden Formel berechnen, welche Richtwerte in der Praxis gelten und wie Sie typische Fehler bei der Auslegung von Spannmitteln vermeiden. Am Ende zeigen wir Ihnen, wie Sie die Pressung für Ihre eigene Konstruktion in wenigen Sekunden mit unserem kostenlosen Online-Rechner ermitteln.
Inhaltsverzeichnis
Was ist Flächenpressung?
Flächenpressung beschreibt die Kraft, die senkrecht auf die Berührungsfläche zwischen zwei Festkörpern wirkt, bezogen auf die Größe dieser Fläche. Anders als der hydrostatische Druck ist sie nicht isotrop und über die Fläche nicht zwingend gleichmäßig verteilt – das reale Spannungsmaximum liegt häufig im Werkstoffinneren, was bei Überlastung zu Grübchenbildung (Pitting) führen kann, etwa an Zahnflanken oder Wälzlagern. Für die ingenieurmäßige Praxis reicht in den meisten Fällen die mittlere Pressung aus, ein vereinfachter Nachweis, der für Schraubenverbindungen, Bolzen, Passfedern, Gleitlager und Spannelemente ausreichend genau ist. Die Einheit ist N/mm² (entspricht MPa), seltener bar. Bei punkt- oder linienförmigen Kontakten – etwa zwischen Wälzkörper und Laufbahn – reicht die mittlere Betrachtung nicht aus; hier wird die reale Spitzenpressung nach der Hertzschen Theorie berechnet, die für den Vorrichtungsbau meist nur bei Wälzlagern und Zahnradpaarungen relevant ist.
Flächenpressung berechnen – die Formel
Grundformel
Für die mittlere Pressung gilt die einfache Grundformel:
p = F / A
mit p = Pressung in N/mm² (MPa), F = senkrecht wirkende Normalkraft in N, A = tragende Kontaktfläche in mm². Der Festigkeitsnachweis lautet entsprechend:
p ≤ p_zul
Die vorhandene Pressung muss also kleiner oder gleich dem zulässigen Wert der schwächeren Werkstoffpaarung sein.
Bolzen- und Lochleibung
Bei Bolzen-, Stift- und Nietverbindungen wird nicht die Querschnittsfläche des Bolzens angesetzt, sondern die projizierte Fläche aus Durchmesser und tragender Länge:
A = d × l → p = F / (d × l)
mit d = Bolzendurchmesser und l = tragende Länge (Lochleibungslänge bzw. Breite des Gegenstücks).
Schräge Belastung
Wirkt die Kraft schräg zur Kontaktfläche – etwa an Keilflächen, Konusspannern oder angestellten Spannpratzen – wird nur die Normalkomponente angesetzt:
F_n = F × cos α → p = F_n / A
Zulässige Flächenpressung: Richtwerte für gängige Werkstoffpaarungen
Die zulässige Pressung ist kein fester Materialkennwert, sondern wird aus Werkstoffversuchen, der Belastungsart (ruhend, schwellend, wechselnd) und Erfahrungswerten abgeleitet. Die folgende Tabelle zeigt grobe, in der Fachliteratur häufig genannte Richtwerte für ruhende Belastung – für sicherheitsrelevante Konstruktionen sollten Sie stets die Herstellerangaben oder eine Einzelfallberechnung heranziehen.
| Werkstoffpaarung | p_zul (ruhend) in N/mm² |
|---|---|
| Stahl auf Stahl | 100 – 150 |
| Stahl auf Grauguss (GJL) | 50 – 70 |
| Stahl auf Bronze | 25 – 40 |
| Stahl auf Aluminium | 25 – 35 |
| Stahl auf Kunststoff (PA, POM) | 8 – 15 |
Bei schwellender oder wechselnder Belastung – wie sie beim häufigen Spannen und Lösen von Werkstücken auftritt – setzen Konstrukteure üblicherweise nur 50–70 % dieser Richtwerte an, um Setzverhalten und Verschleiß an den Kontaktflächen vorzubeugen.
Einflussfaktoren auf die zulässige Pressung
Der tatsächlich zulässige Wert hängt von mehr ab als nur der Werkstoffpaarung. In der Praxis spielen vor allem folgende Faktoren eine Rolle:
- Oberflächenhärte und Wärmebehandlung: Gehärtete und geschliffene Kontaktflächen vertragen deutlich höhere Pressungen als weichgeglühte oder unbehandelte Oberflächen.
- Oberflächenrauheit: Raue Flächen tragen zunächst nur über wenige Rauheitsspitzen – die tatsächliche Pressung an diesen Mikrokontakten liegt anfangs weit über dem rechnerischen Mittelwert, bis sich die Fläche „einläuft“.
- Schmierung und Relativbewegung: Bei bewegten Kontakten (z. B. Gleitlagern) senkt ein tragfähiger Schmierfilm den zulässigen Grenzwert, da zusätzlich die Gefahr von Fressen und Freßverschleiß besteht.
- Lastwechselzahl: Wird eine Verbindung immer wieder belastet und entlastet – typisch beim Spannen und Entspannen von Werkstücken –, sinkt die zulässige Dauerfestigkeit gegenüber einer rein ruhenden Belastung deutlich.
- Temperatur: Erhöhte Betriebstemperaturen setzen die Werkstofffestigkeit und damit auch den zulässigen Pressungswert herab.
Kontaktflächen bei Spannmitteln richtig auslegen
Gerade in der Spanntechnik ist die Pressung an der Kontaktfläche ein ständiges Auslegungsthema: Spannpratzen, Nutensteine, Spannbolzen und modulare Aufspannsysteme übertragen hohe Haltekräfte über vergleichsweise kleine Flächen. Wird der zulässige Wert an der Auflagefläche überschritten, drückt sich das Werkstück ein, Nullpunktspannsysteme verlieren ihre Wiederholgenauigkeit, und Spannelemente verschleißen vorzeitig.
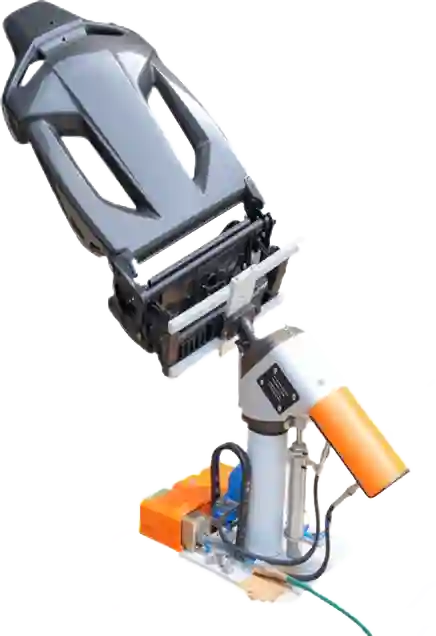
[Bild 1: SI-MON-Spannelement im Einsatz auf einer Aufspannplatte – Bildunterschrift: „SI-MON-Spannelemente verteilen hohe Haltekräfte über eine definierte Kontaktfläche – die Pressung an der Auflage entscheidet über Standzeit und Wiederholgenauigkeit.“]
Genau deshalb werden SI-MON-Aufspannsysteme mit definierten, gehärteten Kontaktflächen ausgelegt: Je größer und flächiger die Kraftübertragung gestaltet ist, desto geringer die Pressung – und desto länger bleibt die Vorrichtung präzise. Bei der Konstruktion eigener Spannlösungen lohnt es sich daher, die Auflagefläche nicht zu knapp zu bemessen, sondern gezielt gegen den zulässigen Wert des weicheren Werkstoffs nachzurechnen.
[Bild 2: SI-MON-Nullpunktspannsystem mit Aufspannplatte – Bildunterschrift: „Modulare SI-MON-Aufspannplatten: große, gehärtete Auflageflächen reduzieren die Pressung und sichern die Wiederholgenauigkeit über viele Spannzyklen.“]
Typische Fehler bei der Auslegung vermeiden
In der Konstruktionspraxis entstehen überlastete Kontaktflächen seltener durch grobe Rechenfehler als durch übersehene Details. Häufig beobachten wir folgende Stolperfallen:
- Zu knapp bemessene Auflageflächen: Um Bauraum oder Gewicht zu sparen, wird die tragende Fläche minimiert – ohne gegen den zulässigen Wert des weicheren Fügepartners nachzurechnen.
- Scharfe Kanten statt Radien: Kerbwirkung an Kanten und Übergängen erhöht die lokale Pressung weit über den rechnerischen Mittelwert und begünstigt Anrisse.
- Werkstoffwechsel ohne Neuberechnung: Wird z. B. ein Vorrichtungselement aus Kostengründen von gehärtetem Stahl auf Aluminium umgestellt, muss der zulässige Wert neu bewertet werden – sonst drohen Einlaufspuren und Spiel.
- Fluchtungsfehler: Schiefstehende oder verkippte Bauteile verkleinern die tatsächlich tragende Fläche gegenüber der theoretisch vorhandenen Geometrie erheblich.
Flächenpressung online berechnen
Statt jeden Fall händisch durchzurechnen, ermitteln Sie die Pressung für ebene Flächen, Bolzen-/Lochleibung sowie Keil- und Kegelflächen direkt mit unserem kostenlosen Online-Rechner – inklusive Vergleich mit typischen zulässigen Werten.
→ Jetzt Pressung berechnen
Häufige Fragen zum Thema
Was ist der Unterschied zwischen Pressung und Druck?
Druck wirkt isotrop, also in alle Richtungen gleich, und ist über ein Volumen (z. B. in einer Flüssigkeit) typischerweise gleichmäßig verteilt. Die Pressung dagegen wirkt nur senkrecht zur Kontaktfläche zweier Festkörper, hat also eine feste Richtung, und ist über die Fläche nicht notwendigerweise konstant.
Welche Einheit hat die Pressung?
Sie wird in N/mm² angegeben, was identisch mit MPa (Megapascal) ist. Seltener findet man auch die Einheit bar.
Wie berechnet man die Pressung bei einer Bohrung oder Lochleibung?
Hier wird nicht die Querschnittsfläche, sondern die projizierte Fläche aus Bolzendurchmesser und tragender Länge verwendet: p = F / (d × l).
Welche Flächenpressung ist für Stahl zulässig?
Für die Paarung Stahl auf Stahl werden bei ruhender Belastung häufig 100–150 N/mm² als Richtwert genannt. Bei schwellender oder wechselnder Last sollten nur 50–70 % davon angesetzt werden. Für sicherheitsrelevante Bauteile gelten die konkreten Herstellerangaben.
Was passiert, wenn der zulässige Wert überschritten wird?
Wird der zulässige Wert überschritten, kommt es zu plastischer Verformung, Einlaufen der Kontaktflächen, vorzeitigem Verschleiß oder – bei wechselnder Last – zu Grübchenbildung (Pitting). Bei Spannmitteln äußert sich das durch Setzverhalten, Spiel und Verlust der Wiederholgenauigkeit.
Hinweis: Die genannten Richtwerte für die zulässige Pressung sind allgemeine, in der Fachliteratur gängige Näherungswerte für ruhende Belastung und dienen der ersten Orientierung. Sie ersetzen keine werkstoffspezifische Freigabe durch den Hersteller, einschlägige Normen oder eine FEM-Berechnung für sicherheitsrelevante Anwendungen.